
Furos na impressão 3D parecem um detalhe simples até o parafuso não passar, o pino travar ou o teto de uma abertura lateral sair achatado. O erro costuma aparecer na montagem, quando a peça inteira já consumiu horas de máquina. A solução não é aumentar todos os diâmetros por hábito: primeiro é preciso separar função, orientação, geometria e comportamento do processo.
Este guia trata de peças produzidas por extrusão de filamento, em FDM/FFF. Você vai aprender a escolher entre corrigir o projeto, ajustar o fatiamento e prever acabamento mecânico. A proposta é chegar a uma abertura funcional com um teste pequeno, sem transformar a peça final em uma sequência de tentativas.
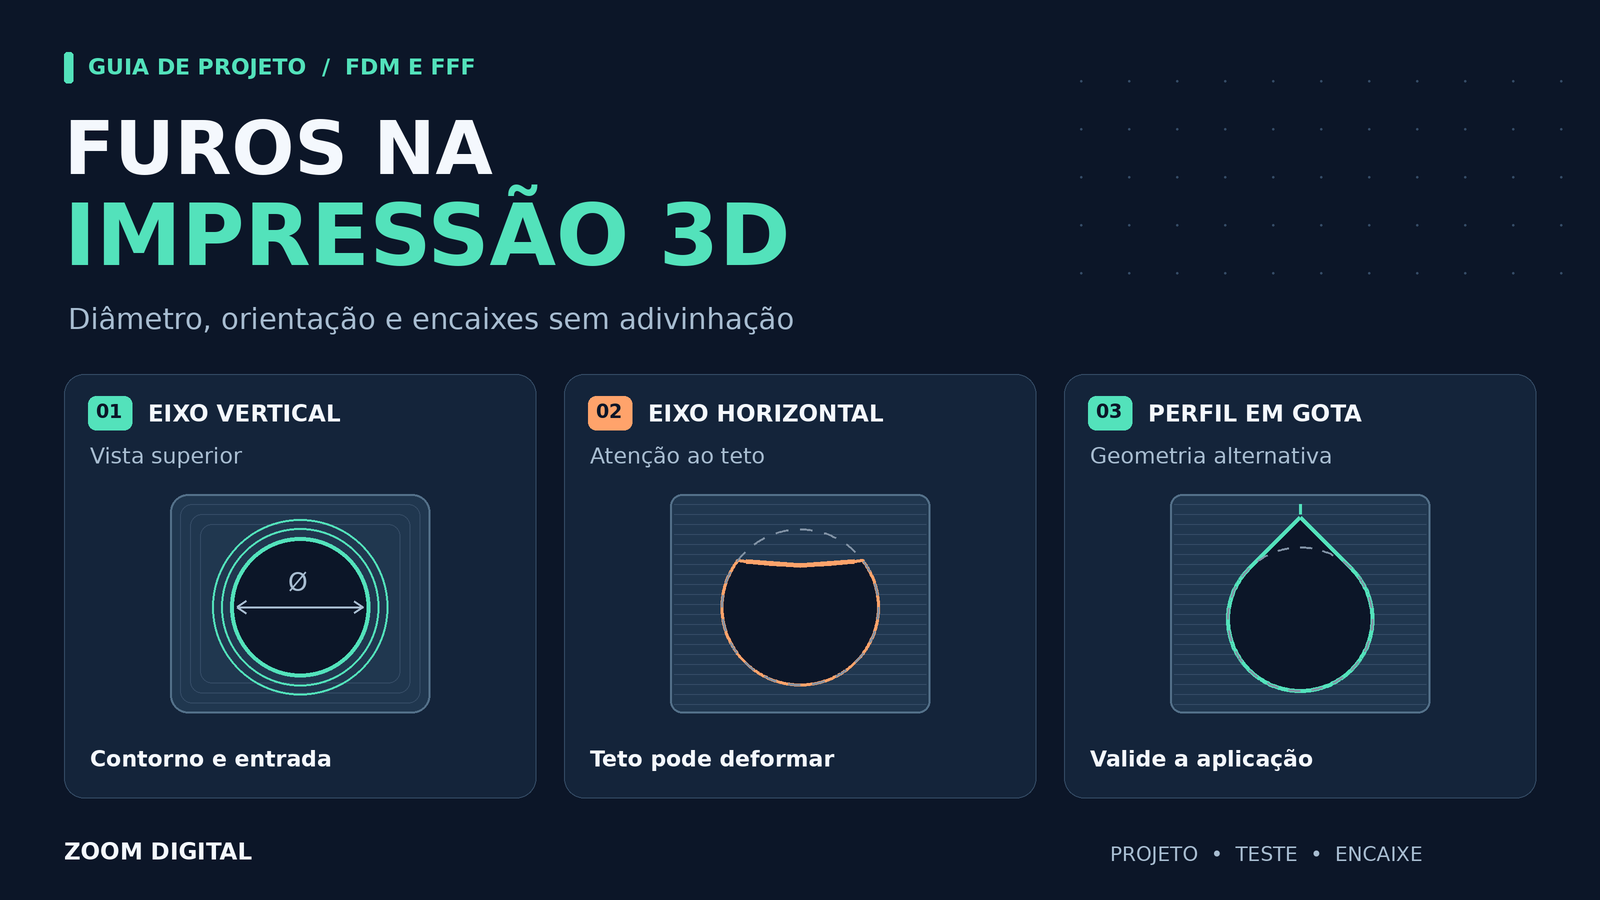
1. Antes do diâmetro, defina a função do furo
Uma abertura para passar um cabo e um alojamento para posicionar um eixo podem ter o mesmo diâmetro nominal, mas critérios de aprovação diferentes. No primeiro caso, importam passagem livre e ausência de arestas agressivas. No segundo, também interessam alinhamento, repetibilidade e comportamento durante o uso.
Passagem, movimento e posicionamento não são a mesma coisa
Para um parafuso atravessar duas chapas, normalmente você deseja passagem livre, com a união feita pela porca ou pelo inserto. Para uma articulação, precisa de movimento sem travamento, mas também sem uma folga que comprometa o mecanismo. Para localizar uma tampa, talvez um pino curto e uma segunda abertura alongada sejam mais convenientes do que dois encaixes excessivamente justos.
Registre o critério antes de modelar: “o parafuso deve atravessar sem rosquear no plástico” é uma descrição mais útil do que “furo de parafuso”. Não confunda abertura de passagem com furo piloto para um fixador que forma rosca. Neste último caso, consulte as recomendações do fabricante do fixador e valide a montagem.
Sugestão de projeto: se o requisito envolve um eixo girando repetidamente, considere uma bucha ou um rolamento em vez de presumir que uma parede impressa será uma superfície de desgaste adequada. A escolha exige avaliar carga, temperatura e duração do uso, não apenas o encaixe inicial.
2. Por que os furos podem sair menores ou deformados?
O guia de projeto FDM da Stratasys descreve furos ligeiramente subdimensionados e a possibilidade de uma costura interna formada pelos pontos de início e término das camadas. Também prevê acabamento por usinagem quando o diâmetro tem tolerância crítica.
Isso ajuda a evitar um diagnóstico precipitado: uma abertura apertada não demonstra, sozinha, que os passos dos motores estão errados. Antes de alterar uma calibração global, observe se o problema aparece em toda a profundidade, apenas na entrada, em uma direção ou somente no topo.
| Sintoma observado | O que investigar primeiro | Teste sugerido |
|---|---|---|
| Furo apertado por toda a profundidade | Dimensão projetada, processo e compensação interna | Comparar uma série de diâmetros na mesma orientação |
| Entrada junto à mesa mais fechada | Primeira camada e elephant foot | Verificar a entrada e a saída separadamente |
| Topo de furo lateral achatado | Balanço, pontes e orientação | Comparar círculo, perfil em gota e outra orientação |
| Pino raspa em um ponto específico | Costura ou rebarba localizada | Inspecionar a parede interna com iluminação lateral |
| Contorno visivelmente facetado | Resolução da malha exportada | Comparar duas exportações no mesmo fatiador |
3. Furos na impressão 3D: eixo vertical ou horizontal?
Aqui, “vertical” significa eixo do furo paralelo ao eixo Z da impressora. “Horizontal” significa eixo paralelo ao plano da mesa. Essa definição evita uma confusão comum: um furo desenhado em uma parede vertical pode ter eixo horizontal.
Eixo vertical: observe o contorno e a entrada
Nessa orientação, a abertura aparece como um contorno fechado nas camadas atravessadas pelo furo. Como proposta inicial, avalie essa posição para furos de passagem quando ela também for compatível com a resistência e o acabamento exigidos da peça.
Não transforme isso em regra absoluta. Girar um suporte só para favorecer o furo pode criar outra superfície difícil ou uma orientação mecânica ruim. A documentação de modelagem da Prusa destaca que a orientação influencia acabamento e resistência, e que não existe uma folga universal para todos os encaixes.
Eixo horizontal: o teto é um problema próprio
Em uma abertura lateral circular, a região superior precisa ser construída sobre uma geometria que vai avançando para dentro do vazio. A Pollen AM descreve essa limitação em seu guia de extrusão e apresenta perfis em gota como alternativa de projeto. Os limites dimensionais do equipamento industrial citado não devem ser transferidos automaticamente para uma impressora de filamento.
Para uma caixa eletrônica com passagem lateral de cabo, por exemplo, uma abertura não circular pode cumprir a função. Já um alojamento que exige contato circular deve ser tratado como outra aplicação: mudar o desenho do teto não garante o assentamento de um componente cilíndrico.
4. Como projetar um furo em gota sem perder a função
O perfil em gota preserva uma região arredondada inferior e substitui o topo do círculo por duas faces inclinadas que se encontram acima dele. A ideia é criar uma geometria mais favorável à deposição, e não produzir um círculo perfeito por compensação mágica.
Sequência de modelagem sugerida:
- Desenhe o círculo que representa o envelope mínimo necessário à passagem.
- Acrescente duas linhas inclinadas na região superior, preferencialmente tangentes ao círculo.
- Feche o perfil e remova os trechos internos desnecessários do esboço.
- Faça o corte atravessando a espessura real da parede.
- Confira se o pico ficou voltado para cima na orientação de impressão.
- Inspecione as camadas do teto e imprima uma amostra antes da peça completa.
Como experiência de bancada, você pode começar avaliando faces próximas de 45° em relação à mesa. Isso é uma hipótese de teste, não uma capacidade garantida da máquina. Não aprove o desenho apenas pela inclinação: confira o resultado com o material e o perfil de produção.
Também reserve espaço acima da abertura. O pico pode invadir uma região próxima a um parafuso ou reduzir a parede de uma tampa. Se a forma externa não permite essa alteração, compare outra orientação, suporte removível ou fabricação em partes. Para aprofundar essa decisão, veja o guia de como dividir peças para impressão 3D.
5. Folga funcional não é compensação de fabricação
A folga funcional é a diferença desejada entre as peças prontas. A compensação é uma correção usada para aproximar a fabricação das dimensões pretendidas. Misturar as duas coisas cria arquivos difíceis de reaproveitar e pode duplicar uma correção quando o perfil muda.
Exemplo hipotético: um pino medido com 6,00 mm e uma abertura final de 6,20 mm têm diferença diametral de 0,20 mm. Quando estão concêntricos, isso corresponde a 0,10 mm de espaço radial por lado. Não são 0,20 mm em cada lado. O exemplo apenas explica a geometria; não recomenda essa folga para qualquer aplicação.
Se o projeto pede uma abertura final de 6,20 mm, mas a peça produzida fica menor, você ainda precisa descobrir como corrigir o processo. Guarde separadamente a dimensão funcional desejada e a correção adotada. Ao trocar bico, material ou orientação, revalide a correção em vez de alterar silenciosamente o desenho original.
Não resolva um furo isolado escalando a peça inteira
Escalar o objeto também muda a distância entre os furos e outras dimensões de montagem. Para uma tampa com vários pontos de fixação, isso pode resolver a passagem de um parafuso e comprometer o alinhamento do conjunto. Prefira uma alteração localizada quando o defeito também for localizado.
6. Compensação no fatiador: o que ela resolve e o que não resolve
A documentação oficial do OrcaSlicer separa X-Y hole compensation de X-Y contour compensation. Na compensação de furos, valores positivos aumentam as aberturas no plano XY e negativos as reduzem. O ajuste de contorno externo é outro controle.
Não transfira o sinal ou o valor para um programa diferente sem ler a descrição do campo. E não espere que uma correção no plano XY reconstrua o teto deformado de um furo cujo eixo está na horizontal. Nesse caso, parte importante da geometria problemática está relacionada ao eixo Z.
Método sugerido: salve uma cópia do perfil, mantenha a primeira amostra como referência e altere somente um controle por rodada. Compare a prévia e o encaixe. Confira também paredes finas próximas às aberturas: a aprovação precisa considerar a peça inteira, não apenas o diâmetro que melhorou.
Quando o aperto está só na primeira camada
A Prusa explica que a primeira camada comprimida contra a mesa pode ficar mais larga e oferece compensação específica para esse efeito. A consequência prática é investigar a entrada inferior antes de aumentar toda a abertura. Um chanfro de entrada também pode ser avaliado no projeto, sem servir de desculpa para uma primeira camada mal ajustada.
7. Um corpo de prova que representa a peça real
Um teste genérico ajuda a começar, mas não substitui uma amostra com a geometria do trabalho. A calibração de tolerância do OrcaSlicer, por exemplo, usa aberturas hexagonais e um elemento de comparação. Aproveite o teste para entender o processo, sem presumir que o resultado equivale ao de um furo circular horizontal.
Para uma passagem destinada a um pino próximo de 6 mm, uma proposta de amostra é reunir aberturas projetadas de 6,00, 6,10, 6,20 e 6,30 mm. Esses valores formam uma série de investigação, não uma tabela de aprovação. Identifique cada abertura e mantenha espaçamento suficiente para que as paredes sejam comparáveis.
- Reproduza a aplicação: mesma orientação do eixo e espessura próxima da peça final.
- Controle o processo: mesmo material, bico, altura de camada e perfil.
- Use o componente real: meça o pino ou parafuso disponível e teste sua passagem.
- Defina o aceite: passagem livre, movimento controlado ou posicionamento firme.
- Confirme a repetição: repita a amostra escolhida antes de liberar um lote.
Não force o componente até deformar o plástico e depois declare o encaixe aprovado. Registre se ele entrou manualmente, se exigiu ferramenta e se deixou marcas. Para comparação dimensional, use instrumentos adequados ao tamanho e à tolerância exigida; uma leitura interna difícil com paquímetro não deve virar uma certeza de precisão.
8. Exportação, acabamento e componentes comerciais
O círculo já pode estar ruim no arquivo
Antes de mexer na máquina, examine a abertura importada. A Autodesk documenta controles de refinamento na exportação de malhas, inclusive opções personalizadas. Como diagnóstico, exporte novamente com refinamento maior e compare o contorno, mantendo a escala e as unidades.
Essa comparação é especialmente útil quando o defeito já aparece na visualização da malha. Não escolha um arquivo enorme por princípio: procure uma representação suficiente para o requisito. Guarde o projeto paramétrico para corrigir a abertura sem depender de editar triângulos.
Quando prever acabamento mecânico
Para um requisito dimensional que o processo disponível não entrega de forma repetível, considere projetar material para acabamento ou usar uma bucha comercial. A previsão de usinagem precisa fazer parte do desenho e da espessura disponível, não surgir depois que a peça ficou pronta.
Não trate uma broca como garantia de tolerância fina: ferramenta, fixação e inspeção também fazem parte do processo. Em qualquer operação, use proteção ocular, mantenha a peça presa e siga as instruções do equipamento. Não segure uma peça pequena na mão diante de uma ferramenta rotativa. Se não houver estrutura segura, encaminhe o serviço.
Em um suporte desmontável, talvez a solução seja abandonar a ideia de rosca direta e usar insertos roscados. Em um guia submetido a movimento, pode ser uma bucha. Escolher outro elemento de montagem não é falhar na impressão: é distribuir funções entre componentes adequados.
Conclusão: acerte uma amostra antes de ocupar a máquina
Para melhorar furos na impressão 3D, comece pelo requisito de montagem e pelo local exato do defeito. Depois escolha a intervenção: alterar a forma do teto, corrigir uma abertura no plano XY, ajustar a entrada ou prever acabamento. São problemas diferentes e merecem soluções diferentes.
Na próxima peça, recorte virtualmente a região do furo e transforme esse trecho em corpo de prova. Compare uma variável por vez, aprove o encaixe com o componente real e só então imprima o conjunto. Você passa a produzir com um critério registrado, em vez de depender de uma folga escolhida por costume.
Perguntas frequentes sobre furos na impressão 3D
Quanto devo aumentar um furo para um parafuso passar?
Não existe um acréscimo único. Defina a função, meça o componente e compare uma série pequena de aberturas. Aprove o resultado na orientação e no material da peça final, sem confundir passagem livre com fixação por rosca.
Um furo em gota substitui qualquer furo circular?
Não. Ele é uma alternativa para o teto de uma abertura horizontal quando a função admite o perfil modificado. Não presuma que sirva para um alojamento que precisa de contato circular ou posicionamento preciso.
Compensação XY corrige um topo achatado?
Não trate esse ajuste como solução para o teto. Primeiro compare orientação e geometria. A compensação de aberturas no plano XY atende a outro tipo de correção e deve ser validada em amostra.
Posso testar somente com o parafuso, sem medir?
O teste funcional é útil para aprovar a montagem, mas não informa sozinho o diâmetro nem a repetibilidade. Combine o componente real com um registro do projeto e medições compatíveis com a exigência.
Preciso colocar suporte dentro de toda abertura lateral?
Não decida automaticamente. Compare a função, a geometria e a possibilidade de remover o suporte sem danificar a parede interna. Quando possível, teste outra orientação ou um teto redesenhado antes de acrescentar material de suporte.