
Camadas superiores na impressão 3D: como deixar o topo fechado, liso e resistente
Camadas superiores na impressão 3D parecem um ajuste simples do slicer, mas têm impacto direto no acabamento, na resistência percebida e até na aprovação de uma peça para venda. Quando o topo sai com buracos, ondulações, linhas abertas ou marcas do infill aparecendo por baixo, muita gente corre para mexer no fluxo, aumentar temperatura ou trocar filamento. Às vezes isso faz sentido. Em muitos casos, porém, o problema está na combinação entre espessura de topo, densidade de infill, largura de linha, velocidade e resfriamento.
Este guia mostra como diagnosticar e corrigir o topo das peças sem cair no erro de mudar tudo ao mesmo tempo. A ideia é transformar as camadas superiores em uma configuração consciente, e não em um número copiado de perfil pronto. O mesmo ajuste que funciona em um cubo pequeno pode falhar em uma tampa larga, em uma peça funcional com pouca sustentação interna ou em um objeto decorativo impresso rápido demais.
Resumo prático
- Topo fechado depende de espessura, não só de quantidade: 5 camadas de 0,12 mm não equivalem a 5 camadas de 0,28 mm.
- Infill baixo exige mais cuidado: quanto maior o vão entre linhas internas, mais difícil é fechar a superfície superior.
- Buracos no topo nem sempre são falta de fluxo: podem ser poucas top layers, suporte interno insuficiente, temperatura errada ou velocidade alta.
- Topo bonito não é apenas estética: em tampas, caixas, gabaritos e peças vendáveis, ele influencia rigidez, vedação visual e percepção de qualidade.
O que são camadas superiores na impressão 3D
As camadas superiores são as linhas sólidas que o slicer imprime para fechar a parte de cima de uma peça. Elas ficam acima do preenchimento interno e formam a “pele” visível do modelo. Em muitos fatiadores, esse ajuste aparece como top layers, top solid layers, top shell, top thickness ou espessura superior.
É importante separar duas coisas: número de camadas e espessura total. Se você usa altura de camada de 0,20 mm e define 5 camadas superiores, terá cerca de 1,0 mm de topo. Se usa 0,12 mm com as mesmas 5 camadas, terá apenas 0,6 mm. Visualmente pode parecer bastante no slicer, mas na prática há menos material cobrindo o infill. Isso explica por que um perfil de alta resolução pode mostrar topo frágil se os demais parâmetros não forem ajustados.
Também existe diferença entre fechar um topo pequeno e fechar uma superfície larga. Uma peça com topo de 20 mm de largura costuma ser mais tolerante. Já uma tampa plana de 160 mm pode revelar vibração, excesso de pressão, linhas mal unidas, pequenas variações de flow e falta de sustentação interna. Quanto maior a área, mais evidente fica qualquer desequilíbrio.
Por que o topo fica com buracos, falhas ou infill aparente
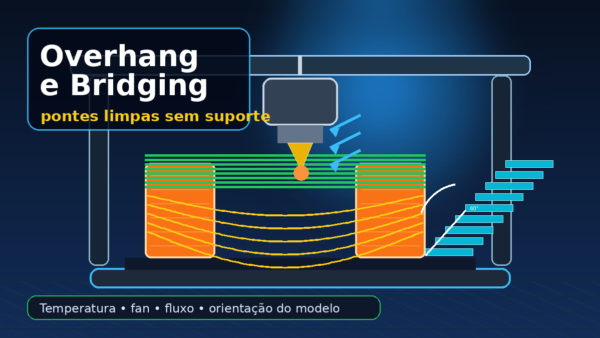
O defeito mais comum é o chamado pillowing, quando a superfície superior fica com pequenas bolhas, afundamentos ou buracos entre as linhas. Isso acontece porque as primeiras camadas sólidas de topo estão tentando “pontear” sobre o infill. Se o vão é grande, se o material está quente demais, se a ventilação é fraca ou se há poucas camadas superiores, o plástico não consegue formar uma base estável antes de receber as camadas seguintes.
Outro caso comum é a linha superior parecer separada, com pequenos espaços entre passadas paralelas. Aqui o problema pode ser fluxo baixo, largura de linha incompatível, overlap insuficiente entre linhas ou velocidade alta para o hotend. Mas não convém concluir isso de imediato. Se a primeira camada superior está sendo depositada sobre um infill muito aberto, ela já nasce irregular. A última camada apenas mostra o defeito acumulado.
Também há o oposto: topo áspero, rugoso ou com excesso de material. Em PETG, por exemplo, o bico pode arrastar material já depositado e criar riscos brilhantes. Em PLA, flow alto demais pode formar cristas. Em peças muito grandes, calor acumulado e ventilação inadequada podem deixar a pele superior com aparência mole. Por isso, o diagnóstico precisa observar o conjunto.
Ajuste pela espessura: a regra mais segura para começar
Uma referência prática para uso geral é trabalhar com topo entre 0,8 mm e 1,2 mm em peças comuns de PLA e PETG. Isso não é lei, mas é um ponto de partida melhor do que pensar apenas em “4 ou 5 camadas”. Para peças decorativas, brindes e objetos sem exigência mecânica, 0,8 mm pode ser suficiente. Para peças funcionais, tampas, caixas e superfícies largas, 1,0 mm a 1,2 mm costuma dar mais margem.
Em altura de camada de 0,20 mm, isso significa algo como 5 a 6 camadas superiores. Em altura de 0,16 mm, pode significar 6 a 8. Em altura de 0,28 mm, 4 camadas já chegam a 1,12 mm, mas a textura visual será mais marcada. Por isso, a pergunta correta não é “quantas top layers eu uso?”, e sim “qual espessura superior minha peça precisa para fechar bem com esta altura de camada?”.
Para miniaturas, objetos com detalhes finos ou peças de acabamento muito visível, usar camadas menores pode melhorar a aparência lateral, mas exige recalcular o topo. Já para peças técnicas, aumentar um pouco a altura de camada pode economizar tempo sem prejudicar a função, desde que a pele superior fique suficientemente espessa e bem apoiada.
Tabela de ponto de partida para camadas superiores
| Altura de camada | Top layers sugeridas | Espessura aproximada | Uso típico |
|---|---|---|---|
| 0,12 mm | 7 a 10 | 0,84 a 1,20 mm | Peças visuais, detalhes finos e topo pequeno |
| 0,16 mm | 6 a 8 | 0,96 a 1,28 mm | Bom equilíbrio entre acabamento e tempo |
| 0,20 mm | 5 a 6 | 1,00 a 1,20 mm | Uso geral, protótipos, suportes e caixas |
| 0,28 mm | 4 a 5 | 1,12 a 1,40 mm | Peças rápidas, grandes e menos exigentes visualmente |
A tabela é um ponto de partida. Se o infill for muito baixo, se a peça tiver uma área superior grande ou se o material estiver difícil de controlar, aumente a espessura superior antes de compensar tudo no flow. Se a peça precisa ser leve, você pode manter infill moderado e reforçar apenas a pele superior, desde que o slicer permita controlar essas regiões com precisão.
Infill, padrão interno e sustentação do topo
O topo não trabalha sozinho. Ele precisa de uma base por baixo. Um infill de 5% com linhas muito espaçadas pode ser suficiente para um objeto decorativo com topo pequeno, mas pode falhar em uma tampa larga. A primeira camada sólida acima do infill se comporta como uma ponte curta repetida várias vezes. Se cada ponte fica caída, as camadas seguintes terão que corrigir uma superfície que já começou ruim.
Para peças de uso geral, 10% a 15% de infill pode funcionar bem quando há camadas superiores suficientes. Para peças com topo grande e plano, subir para 15% a 25% pode melhorar muito o fechamento sem transformar a peça em bloco maciço. Em muitos casos, essa mudança pesa menos no tempo total do que aumentar demais a quantidade de top layers, principalmente quando o volume interno é grande.
O padrão também importa. Grid e lines podem criar apoios previsíveis, mas deixam vãos alinhados. Gyroid e cubic distribuem a sustentação de maneira diferente e podem ajudar em peças que sofrem esforço em várias direções. Não existe padrão universalmente melhor. O ideal é observar a prévia do slicer e perguntar: a primeira camada superior terá onde se apoiar ou ficará cruzando vãos longos demais?
Velocidade das camadas superiores
Camada superior não deve ser tratada como infill. A função dela é aparecer, fechar e criar uma superfície confiável. Por isso, reduzir a velocidade do top surface costuma melhorar acabamento. Se o perfil imprime paredes a 60 mm/s e infill a 100 mm/s, o topo pode ficar melhor entre 25 mm/s e 45 mm/s, dependendo da máquina, do material e do bico.
A velocidade ideal também depende do fluxo volumétrico do hotend. Em uma peça grande, linhas longas exigem extrusão contínua por bastante tempo. Se o hotend não consegue derreter material com estabilidade, aparecem falhas, textura opaca irregular e linhas com largura inconsistente. Antes de aumentar flow para esconder o problema, teste reduzir a velocidade do topo. Se a superfície melhora imediatamente, havia limite de deposição ou de controle, não necessariamente falta de calibração geral.
Outra configuração útil é separar velocidade da primeira camada superior e da última superfície visível. Alguns slicers permitem controlar top solid infill e top surface de forma independente. A primeira pode ser um pouco mais robusta para fechar sobre o infill; a última pode ser mais lenta e limpa para acabamento.
Temperatura, ventilação e material
No PLA, ventilação forte costuma ajudar as linhas superiores a firmarem rápido, especialmente em pontes curtas sobre o infill. Se o topo fica mole, afundado e com aparência de travesseiro, pode haver calor demais. Reduzir um pouco a temperatura ou aumentar a ventilação pode ajudar, desde que a adesão entre camadas não fique prejudicada.
No PETG, a lógica muda um pouco. Ventilação excessiva pode reduzir adesão entre camadas, mas pouca ventilação deixa a superfície superior pegajosa e propensa a marcas do bico. Além disso, PETG gosta de grudar no nozzle. Um topo muito áspero pode ser resultado de temperatura alta, flow exagerado, z offset baixo demais em toda a peça ou velocidade que arrasta material antes de ele assentar.
TPU e filamentos flexíveis exigem paciência. Como o material deforma e responde mais lentamente, top layers rápidas podem ficar onduladas. Reduzir velocidade, manter extrusão estável e evitar acelerações agressivas ajuda mais do que simplesmente aumentar a quantidade de camadas superiores.
Quando usar ironing e quando evitar
Ironing, ou alisamento da camada superior, pode deixar o topo visualmente mais uniforme ao passar o bico sobre a última camada com pouca extrusão. É útil em placas, tampas, plaquinhas, peças decorativas e superfícies onde o brilho uniforme importa. Mas ele não deve ser usado para esconder um topo mal fechado. Se há buracos, falta de sustentação ou flow errado, o ironing pode apenas espalhar o defeito.
Use ironing depois que o topo já estiver fechado. Primeiro ajuste espessura superior, infill, temperatura, flow e velocidade. Depois, se a peça pede uma aparência mais premium, teste o recurso em uma amostra pequena. Também observe o tempo. Em superfícies grandes, ironing pode aumentar bastante a duração da impressão, e nem sempre o ganho compensa para peças técnicas.
Fluxo e largura de linha: ajuste fino, não chute
Se o topo tem fendas entre linhas mesmo com boa sustentação interna, o fluxo pode estar baixo ou a largura de linha pode não combinar com o perfil. Em bico de 0,4 mm, larguras como 0,42 mm ou 0,45 mm são comuns. Mas se o slicer manda uma largura e a impressora entrega outra, as linhas não se encostam como deveriam.
O erro comum é aumentar flow global porque o topo está aberto. Isso pode melhorar o topo, mas piorar paredes, medidas, encaixes e detalhes. O caminho mais seguro é verificar primeiro se a extrusão está calibrada, se o filamento tem diâmetro coerente, se o bico não está gasto e se a velocidade não está alta demais. Só depois vale mexer em flow, overlap ou configurações específicas de top surface.
Alguns slicers permitem ajustar top flow ou top solid infill flow separadamente. Isso pode ser útil quando as paredes estão corretas, mas a pele superior precisa de pequena compensação. Use mudanças pequenas e teste em uma peça simples, porque excesso de material no topo cria relevo, marcas do bico e aparência amassada.
Checklist para corrigir topo ruim sem bagunçar o perfil
- Confira a espessura superior: mire cerca de 0,8 mm a 1,2 mm para uso geral, ajustando pela altura de camada.
- Veja a prévia do slicer: observe se a primeira top layer passa sobre vãos internos grandes demais.
- Ajuste o infill se necessário: em topo largo, teste 15% a 25% antes de culpar o filamento.
- Reduza a velocidade do topo: priorize superfície limpa em vez de imprimir tudo na velocidade do infill.
- Revise temperatura e fan: PLA geralmente aceita mais ventilação; PETG exige equilíbrio para não perder adesão.
- Só então mexa em flow: faça alterações pequenas e documente o resultado.
- Use ironing como acabamento: não como correção de buraco, subextrusão ou falta de top layers.
Erros comuns ao ajustar camadas superiores na impressão 3D
Aumentar infill para 100%
Transformar tudo em peça maciça raramente é a solução mais inteligente. A impressão fica mais lenta, consome mais material, pode acumular calor e ainda não garante acabamento se flow, temperatura ou velocidade estiverem ruins. Muitas vezes, aumentar a espessura superior e usar infill moderado resolve melhor.
Copiar número de top layers de outro perfil
O número isolado não diz muita coisa sem a altura de camada. Cinco camadas podem ser suficientes em 0,20 mm e insuficientes em 0,10 mm. Sempre pense em espessura final.
Ignorar o tamanho da superfície
Uma calibração aprovada em cubo pequeno não garante uma tampa grande perfeita. Peças grandes expõem variações térmicas, vibração e inconsistência de extrusão com mais facilidade.
Usar ironing cedo demais
Ironing melhora o brilho e uniformiza a última passada, mas não substitui estrutura. Se o topo tem buraco, resolva a base primeiro.
Teste rápido para validar seu perfil
Crie uma peça simples de 80 x 80 x 8 mm, com cantos arredondados se quiser evitar warping nas quinas. Imprima com o perfil atual e anote altura de camada, top layers, infill, padrão, velocidade de topo, temperatura e ventilação. Depois faça apenas uma mudança por vez. Primeiro aumente a espessura superior. Se ainda houver falhas, ajuste infill. Em seguida, reduza a velocidade do topo. Só depois mexa em flow.
Esse teste é mais útil do que imprimir dez cubos pequenos, porque simula uma superfície larga o bastante para revelar problemas reais. Se você vende peças, vale manter essa placa como amostra de aprovação para cada material importante. Uma foto com data e configurações ajuda a comparar lotes de filamento e mudanças de perfil.
Aplicações práticas: quando caprichar no topo
Em caixas eletrônicas, o topo precisa parecer limpo porque é a parte que o cliente vê primeiro. Em gabaritos de oficina, uma superfície irregular pode atrapalhar apoio, medição ou fixação. Em placas decorativas, chaveiros e brindes, linhas abertas passam sensação de peça barata. Em peças funcionais que recebem parafuso, pressão ou contato frequente, uma pele superior fraca pode lascar, afundar ou deformar com o uso.
Por outro lado, nem toda peça precisa do melhor topo possível. Protótipos internos, suportes temporários e peças escondidas podem aceitar top surface mais simples. O objetivo é aplicar qualidade onde ela faz diferença, sem aumentar custo e tempo em tudo.
FAQ sobre camadas superiores na impressão 3D
Quantas camadas superiores devo usar?
Para uso geral, pense em espessura total entre 0,8 mm e 1,2 mm. Em 0,20 mm de altura de camada, isso costuma dar 5 a 6 top layers. Em 0,12 mm, pode exigir 7 a 10.
Buracos no topo significam flow baixo?
Nem sempre. Pode ser pouca espessura superior, infill muito aberto, velocidade alta, temperatura inadequada ou ventilação insuficiente. Verifique a estrutura antes de alterar flow global.
Mais infill melhora o topo?
Melhora quando o topo está sem apoio suficiente. Mas não precisa exagerar. Muitas peças ficam bem com 15% a 25% de infill e camadas superiores adequadas.
Ironing resolve topo com falhas?
Não deve ser usado para isso. Ironing é acabamento final. Se há buracos ou linhas abertas, corrija top layers, infill, temperatura, velocidade e flow antes.
O topo precisa ser diferente para PLA e PETG?
Sim. PLA costuma aceitar mais ventilação e top surface mais firme. PETG pode ficar pegajoso e marcar com o bico, então temperatura, flow e velocidade precisam ser mais conservadores.
Conclusão prática
Camadas superiores na impressão 3D são um dos ajustes mais importantes para transformar uma peça “funcional” em uma peça bem acabada. O segredo é parar de olhar apenas para o número de top layers e começar a pensar em espessura, apoio interno, velocidade, material e objetivo da peça. Um topo limpo nasce da combinação entre boa base e última camada controlada.
Se o topo está ruim, siga uma ordem simples: aumente a espessura superior quando ela estiver baixa, melhore a sustentação do infill quando houver vãos grandes, reduza a velocidade do top surface e ajuste temperatura e ventilação conforme o material. Depois, se necessário, refine flow e teste ironing. Esse método evita desperdício, preserva medidas e cria um perfil mais confiável para trabalhos repetidos.