
A temperatura da mesa na impressão 3D é um dos ajustes que mais influenciam a primeira camada, a aderência da peça e a estabilidade dimensional. Quando ela está baixa demais, a peça solta, empena ou cria cantos levantados. Quando está alta demais, a base pode ficar amassada, brilhante, deformada ou tão grudada que a remoção vira risco para a superfície. O objetivo não é usar a maior temperatura possível, e sim encontrar a faixa em que o material adere bem enquanto a peça mantém geometria, acabamento e repetibilidade.
Esse ponto costuma ser subestimado porque parece simples: escolher um número no slicer e apertar imprimir. Na prática, a mesa trabalha junto com limpeza da superfície, altura do bico, fluxo da primeira camada, ventilação, temperatura do ambiente e tipo de filamento. Dois perfis com o mesmo PLA podem se comportar de forma diferente se uma peça tiver base pequena e outra ocupar quase a mesa inteira. Por isso, este guia mostra como pensar a temperatura da mesa de forma prática, com faixas iniciais, sintomas, testes e ajustes para produção maker.
Resumo rápido
- Use a temperatura da mesa para estabilizar a primeira camada, não para compensar mesa suja ou bico mal nivelado.
- PLA normalmente precisa de menos calor que PETG, ABS, ASA, PC e nylon.
- Se a peça solta nos cantos, aumente a mesa aos poucos e revise ventilação, brim e corrente de ar.
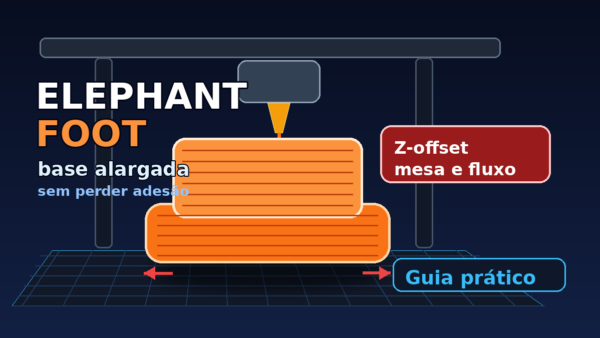
- Se a base fica larga, mole ou com pé de elefante, reduza a mesa, ajuste Z offset e diminua o fluxo da primeira camada.
- Para produção, registre temperatura, superfície, marca do filamento, ambiente e resultado. Isso evita recalibrar tudo a cada bobina.
Por que a temperatura da mesa na impressão 3D muda tanto o resultado
Durante a impressão, o plástico sai quente pelo bico e começa a contrair conforme esfria. Essa contração é natural, mas se a base da peça resfria rápido demais, as extremidades puxam para cima. É o início do warping. A mesa aquecida reduz esse choque térmico e mantém a região inferior da peça mais estável por mais tempo.
Ao mesmo tempo, a mesa não pode virar uma solução bruta para todos os problemas. Se a primeira camada está esmagada demais, a peça pode parecer aderir melhor no começo, mas a base ficará fora de medida. Se a superfície está oleosa, aumentar a temperatura pode até mascarar o problema em peças pequenas, porém a falha volta em peças maiores. O ajuste correto nasce da combinação entre adesão, geometria e remoção segura.
A primeira camada é um sistema, não um número isolado
A temperatura da mesa conversa com quatro variáveis principais. A primeira é a distância entre bico e mesa. Um Z offset alto deixa linhas soltas, arredondadas e com pouca área de contato. Um Z offset baixo demais esmaga o filamento e cria rebarbas na base. A segunda é o fluxo da primeira camada. Fluxo exagerado pode formar bordas largas mesmo com temperatura correta. A terceira é a velocidade inicial: imprimir a primeira camada devagar dá tempo para o material molhar a superfície. A quarta é a limpeza, especialmente em PEI, vidro e placas texturizadas.
Por isso, se a peça descola, a resposta não deve ser apenas subir 10 graus. Antes, observe se as linhas da primeira camada estão contínuas, levemente achatadas e unidas. Se parecem fios redondos encostados, falta aproximação ou fluxo. Se estão transparentes, raspadas ou com sulcos do bico, há excesso de compressão.
Faixas iniciais por material
As faixas abaixo são pontos de partida, não regras absolutas. A leitura real depende da impressora, da superfície, da marca do filamento, da calibração do sensor da mesa e do ambiente. Use a tabela para começar perto do ideal e depois ajuste em passos pequenos, normalmente de 5 °C.
| Material | Faixa inicial da mesa | Quando subir | Quando baixar |
|---|---|---|---|
| PLA | 50 a 60 °C | Cantos soltando, base pequena com pouca aderência, ambiente frio | Base larga, excesso de brilho, peça difícil de remover |
| PETG | 70 a 85 °C | Primeira camada não fixa ou peça grande levanta nas pontas | PETG gruda demais no PEI ou deixa marcas permanentes |
| TPU | 40 a 60 °C | Peça flexível escorrega ou cantos descolam | Base fica muito mole ou difícil de destacar |
| ABS e ASA | 90 a 110 °C | Warping, trincas, cantos levantados, peça alta | Base deformada ou superfície passando do limite recomendado |
| Nylon | 70 a 100 °C | Empenamento, falta de aderência, ambiente frio | Material absorveu umidade ou peça está grudando além do necessário |
| PC | 100 a 120 °C | Peça funcional grande, contração alta, cantos levantando | Impressora ou superfície não suporta a temperatura com segurança |
Em PLA, muita gente usa 60 °C como padrão. Funciona bem em muitas máquinas, mas não é obrigatório. Em mesa PEI limpa, peças pequenas podem sair melhor com 50 ou 55 °C, principalmente quando há pé de elefante. Já em PETG, a atenção muda: o material pode aderir forte demais em algumas superfícies. Nesses casos, uma camada intermediária de cola bastão pode funcionar mais como agente de separação do que como adesivo.
Como ajustar a temperatura da mesa na impressão 3D sem adivinhar
O método mais seguro é testar uma variável por vez. Se você muda temperatura da mesa, altura do bico, velocidade, ventilação e fluxo ao mesmo tempo, até pode acertar uma peça, mas não sabe qual ajuste resolveu. Isso atrapalha quando trocar a bobina ou quando o cliente pedir outra geometria.
1. Comece com a superfície correta e limpa
Antes de qualquer teste, limpe a mesa. Gordura de dedo é uma das causas mais comuns de falsa falta de aderência. Em muitas superfícies, água morna e detergente neutro removem melhor oleosidade do que apenas álcool. Depois, seque completamente e evite tocar na área útil. Em PEI liso, um pano limpo com álcool isopropílico pode ajudar entre impressões, mas não substitui lavagem quando a mesa já acumulou resíduo.
Também respeite o tipo de superfície. Vidro, PEI texturizado, PEI liso, garolite e placas magnéticas não se comportam igual. Uma temperatura ótima no vidro pode ser excessiva no PEI. Se você troca a superfície, trate como novo perfil.
2. Imprima um teste simples de primeira camada
Use um quadrado fino, com uma ou duas camadas, ocupando áreas diferentes da mesa. O teste precisa mostrar se a aderência é uniforme no centro e nos cantos. Observe as linhas enquanto a impressora trabalha. Elas devem se unir sem falhas, mas sem virar uma massa transparente e raspada.
Se o centro fica perfeito e um canto falha, talvez o problema não seja temperatura, mas nivelamento, malha de compensação ou superfície deformada. Se todos os cantos levantam depois de alguns minutos, aí a temperatura da mesa, a ventilação e o controle de corrente de ar entram como suspeitos fortes.
3. Ajuste em passos pequenos
Suba ou desça 5 °C por vez. Em PLA, por exemplo, teste 50, 55 e 60 °C. Para PETG, compare 70, 75 e 80 °C. Registre o resultado com frases simples: aderiu bem, soltou canto direito, removeu fácil, marcou PEI, base expandiu. Em poucos testes, você terá um perfil mais confiável do que um número copiado de fórum.
Não ignore o tempo de estabilização. Algumas mesas mostram a temperatura alvo no visor antes de toda a superfície estar realmente uniforme. Para peças grandes, esperar um ou dois minutos após atingir a temperatura pode melhorar a repetibilidade, especialmente em impressoras com mesa espessa ou grande.
Sinais de mesa fria demais
Quando a mesa está fria para aquele material e aquela geometria, o defeito aparece principalmente na base. Os sinais mais comuns são cantos levantando, brim soltando, linhas da primeira camada descolando durante o contorno e peça se movendo no meio da impressão. Em materiais de maior contração, como ABS e ASA, a peça pode até começar bem e falhar depois de algumas dezenas de camadas.
Outro sinal é a aderência irregular. A linha parece depositada sobre a superfície, mas não se integra a ela. Ao tocar de leve depois de resfriar, a peça sai quase sem resistência. Se a mesa está limpa e o Z offset está correto, subir a temperatura pode melhorar a união inicial.
Correções práticas quando falta aderência
- Aumente a mesa em 5 °C e repita a mesma peça de teste.
- Reduza a velocidade da primeira camada para melhorar contato e controle.
- Use brim em peças com base pequena, cantos vivos ou material que contrai muito.
- Evite corrente de ar direta de janela, ventilador ou ar condicionado.
- Para ABS, ASA e PC, considere enclosure e pré aquecimento do volume interno.
Uma observação importante: ventilação de camada agressiva logo no início pode anular parte do benefício da mesa aquecida. Em PLA, costuma haver ventilação mais cedo; em ABS e ASA, ventoinha demais pode causar empenamento e trincas. O ajuste do fan deve acompanhar o material.
Sinais de mesa quente demais
Mesa quente demais não é sinônimo de melhor impressão. Em PLA, o excesso de calor amolece a base por mais tempo e facilita o pé de elefante. A peça fica com as primeiras camadas mais largas, como se a base tivesse sido espremida. Isso prejudica encaixes, tampas, engrenagens, gabaritos e qualquer peça funcional que dependa de medida.
Outro sintoma é a remoção difícil. Se a peça fica grudada a ponto de exigir força excessiva, espátula agressiva ou torção perigosa da placa, há risco de danificar a superfície. Em PETG, esse cuidado é ainda maior, porque o material pode arrancar pedaços de algumas superfícies lisas quando adere além do necessário.
Correções práticas quando há excesso de calor
- Reduza a mesa em 5 °C e compare a largura da base.
- Revise o Z offset, porque bico baixo demais imita problema de temperatura.
- Diminua o fluxo da primeira camada se as linhas estiverem muito esmagadas.
- Espere a mesa esfriar antes de remover a peça. Muitas superfícies soltam melhor frias.
- Use cola bastão como camada de separação em PETG quando a superfície pedir esse cuidado.
Temperatura da mesa por tipo de peça
O mesmo filamento pode pedir ajustes diferentes dependendo da geometria. Peças pequenas, com base larga e pouca altura, raramente precisam do limite superior da faixa. Já uma caixa grande, com cantos retos e paredes longas, tende a acumular tensão e pode pedir mesa mais quente, brim ou ambiente fechado.
Peças altas e estreitas têm outro problema: a mesa segura a base, mas a instabilidade mecânica aumenta conforme a altura cresce. Nesse caso, subir temperatura não resolve vibração, falta de área de contato ou peça sendo puxada pelo bico. Brim, orientação melhor, menor velocidade e suporte adequado podem ser mais importantes.
Peças funcionais e tolerâncias
Para peças com encaixe, rosca, furo, trilho ou snap fit, a base precisa respeitar medida. Se você usa mesa muito quente para garantir aderência, pode aprovar visualmente uma peça que depois não encaixa. Uma boa prática é testar o encaixe com a peça na orientação real de uso, medir a primeira camada e comparar com a largura esperada no projeto.
Em produção, vale ter perfis separados: um perfil para peças decorativas, com prioridade para aderência e acabamento visual, e outro para peças funcionais, com foco em repetibilidade dimensional. A temperatura da mesa pode ser diferente entre eles.
Superfície, adesivo e temperatura: como combinar
Adesivo não deve ser visto como muleta automática. Cola bastão, spray, fita e soluções específicas podem ajudar, mas cada uma muda a relação entre filamento e mesa. Em alguns casos aumentam aderência; em outros criam uma camada de proteção para evitar que o material grude demais.
No PLA sobre PEI, normalmente a limpeza resolve mais do que cola. No PETG sobre PEI liso, uma camada fina de cola pode proteger a placa. No ABS, a estratégia costuma envolver mesa quente, ambiente fechado e controle de corrente de ar. Em nylon, secagem do filamento é essencial; mesa quente não compensa material úmido borbulhando e perdendo consistência.
O erro comum é empilhar soluções sem diagnóstico: mesa muito quente, cola em excesso, primeira camada esmagada e brim enorme. A peça imprime, mas a base fica feia, a remoção é ruim e a produção fica lenta. O ajuste profissional é usar o mínimo necessário para repetir o resultado com segurança.
Checklist para calibrar a temperatura da mesa
Antes de salvar o perfil
- Limpei a superfície e removi gordura de dedo?
- Confirmei que o Z offset não está alto nem baixo demais?
- Testei pelo menos três temperaturas em passos de 5 °C?
- Observei aderência, remoção e largura da base?
- Registrei material, marca, superfície, temperatura ambiente e resultado?
- Validei com uma peça real, não apenas com um quadrado de teste?
Esse checklist parece simples, mas evita a maior parte dos ajustes repetidos. Ele também ajuda quando há mais de uma pessoa usando a impressora. Em vez de cada operador mudar o perfil por tentativa, todos seguem o mesmo critério e deixam rastro do que funcionou.
Erros comuns ao configurar a mesa
Usar a temperatura máxima recomendada como padrão
A faixa indicada pelo fabricante do filamento é um ponto de partida. O limite superior não precisa ser usado sempre. Se a peça adere bem com menos temperatura, remove fácil e mantém medida, não há vantagem em forçar a mesa.
Compensar mesa suja com calor
Subir temperatura pode dar a impressão de resolver aderência, mas a causa continua. Depois de algumas impressões, o problema volta. Limpeza é manutenção básica, não ajuste opcional.
Ignorar a temperatura do ambiente
Uma impressora que funciona bem no verão pode falhar em uma sala fria com ar condicionado. Materiais de contração alta sentem isso rapidamente. Se a rotina de produção muda de ambiente, registre essa variável.
Remover a peça quente demais
Algumas superfícies liberam a peça ao esfriar. Forçar a remoção quente aumenta risco de empenar a peça, marcar a base ou danificar a placa. Quando possível, espere a temperatura cair antes de retirar.
FAQ sobre temperatura da mesa na impressão 3D
Qual é a melhor temperatura da mesa para PLA?
Na maioria dos casos, 50 a 60 °C é um bom início. Se a peça solta, teste subir em passos de 5 °C. Se aparece pé de elefante ou a base fica deformada, teste reduzir.
Posso imprimir PLA sem mesa aquecida?
Em algumas superfícies e peças pequenas, sim. Mesmo assim, a mesa aquecida melhora a repetibilidade e ajuda em bases maiores. Para produção, é mais seguro ter controle de temperatura.
Por que minha peça solta mesmo com mesa quente?
As causas mais comuns são superfície suja, Z offset incorreto, primeira camada rápida demais, corrente de ar, material úmido ou geometria com pouca área de contato. A mesa quente ajuda, mas não corrige tudo sozinha.
PETG precisa de cola?
Depende da superfície. Em algumas placas, a cola ajuda na aderência. Em outras, principalmente PEI liso, ela pode ser útil como camada de separação para evitar que o PETG grude demais.
Devo manter a mesa na mesma temperatura durante toda a impressão?
Para a maioria dos trabalhos, sim. Alguns perfis reduzem a mesa após as primeiras camadas, mas isso deve ser testado com cuidado. Redução agressiva pode soltar peças grandes no meio da impressão.
Conclusão prática
A temperatura da mesa na impressão 3D deve ser tratada como um ajuste de equilíbrio. Pouco calor reduz aderência e aumenta warping. Calor demais deforma a base, dificulta a remoção e prejudica tolerâncias. O melhor perfil é aquele que fixa a primeira camada, mantém a peça dimensionalmente correta e permite retirar o modelo sem violência.
Para sair do chute, limpe a superfície, valide o Z offset, escolha uma faixa inicial pelo material e teste em passos de 5 °C. Depois, registre o resultado. Esse hábito transforma a mesa aquecida em uma ferramenta de controle, não em uma aposta a cada impressão.