
O print-in-place na impressão 3D é aquela técnica que faz a peça sair da mesa já montada: uma dobradiça que gira, uma corrente com elos soltos, um rolamento de engrenagens que roda na mão, um brinquedo articulado que mexe todas as juntas. Nada de cola, nada de pino metálico, nada de montagem. Quando funciona, é um dos resultados mais impressionantes que uma impressora FDM entrega. Quando não funciona, você tira da mesa um bloco perfeitamente detalhado e completamente travado.
A boa notícia é que o travamento quase nunca é azar. Este guia mostra como projetar, fatiar, testar e soltar mecanismos print-in-place com números de partida que você calibra na sua própria impressora.
O que é print-in-place e quando ele vale a pena
Print-in-place, em tradução livre “impresso no lugar”, é qualquer conjunto de duas ou mais partes que são impressas ao mesmo tempo, já na posição de montagem, separadas apenas por um vão de ar que a impressora nunca preenche. O pino nasce dentro do anel, a engrenagem nasce dentro da coroa, o elo nasce dentro do elo vizinho.
O desafio é que as duas superfícies do vão são impressas lado a lado, camada por camada, sem chance de limpeza depois. Qualquer escorrido ou fio de uma parede cai na outra. Por isso a folga do print-in-place é bem maior do que a de um encaixe montado depois, como os que explicamos no guia de tolerância na impressão 3D.
| Solução | Ponto forte | Limitação | Quando escolher |
|---|---|---|---|
| Print-in-place | Zero montagem, efeito “uau”, peça única | Folga maior, folga perceptível, pino plástico | Brindes, brinquedos, protótipos, caixas leves |
| Partes separadas com pino impresso | Folga menor, orientação ideal de cada parte | Exige montagem e às vezes cola | Mecanismos de precisão moderada |
| Partes separadas com pino metálico | Muito mais resistente ao desgaste e à carga | Custo e etapa extra | Tampas abertas muitas vezes por dia, cargas reais |
| Articulação flexível | Sem eixo, sem folga | Material e espessura críticos, vida útil limitada | Tampas de estojos, presilhas |
Se a sua peça carrega peso ou é aberta centenas de vezes, avalie primeiro as alternativas do guia de dobradiças na impressão 3D. Se o objetivo é entregar um mecanismo bonito, leve e sem montagem, siga aqui.
Por que as peças print-in-place grudam
Ao quebrar uma junta travada e olhar a superfície, quase sempre aparece um destes quatro padrões.
1. Folga menor do que a máquina consegue respeitar
O bico de 0,4 mm costuma depositar uma linha um pouco mais larga que o próprio diâmetro. Some variação de fluxo, folga mecânica e rugosidade das camadas, e um vão de 0,2 mm vira contato em vários pontos. Junta travada de cima a baixo indica folga pequena para a sua impressora e filamento.
2. Primeira camada esmagada
A primeira camada é propositalmente achatada para grudar na mesa. O material extra espalha para os lados e forma o pé de elefante, explicado no artigo sobre elephant foot na impressão 3D. Em uma dobradiça, ele fecha o vão na base. O sintoma é clássico: o topo tem folga, a base está colada.
3. Teto que cede sobre o pino
Com o pino deitado, o topo do furo do anel é uma ponte. Em um círculo perfeito, esse topo fica quase horizontal, o filamento cede alguns décimos e encosta no pino. A solda aparece como uma faixa na parte superior do eixo.
4. Suporte dentro do vão
O slicer não sabe que aquelas superfícies precisam ficar separadas. Se enxerga um balanço dentro da junta, gera suporte ali, e esse suporte nunca mais sai.
Existe ainda um quinto vilão, mais discreto: a resolução da malha. Um fórum da Prusa registra um caso em que a folga desenhada era razoável, mas a triangulação do CAD aproximou os círculos interno e externo de forma independente, deixando pontos com cerca de 0,1 mm de liberdade. Quanto mais grosseira a exportação do STL, maior esse efeito.
Quanto de folga usar no print-in-place na impressão 3D
Não existe número universal. Existe uma faixa de partida que funciona na maioria das impressoras bem ajustadas e um método para achar o valor da sua. A tabela consolida guias práticos para bico de 0,4 mm e camada de 0,2 mm. Use como ponto de partida, não como norma.
| Situação | Folga por lado (radial) | Folga axial entre partes | Observação |
|---|---|---|---|
| PLA, impressora muito bem calibrada | 0,30 a 0,35 mm | 0,30 mm | Movimento firme, pouca folga |
| PLA, impressora típica | 0,40 mm | 0,40 mm | Melhor ponto de partida |
| PETG ou máquina que faz fios | 0,45 a 0,50 mm | 0,45 mm | Secar o filamento ajuda muito |
| Peça que deve girar solta, sem atrito | 0,50 a 0,60 mm | 0,50 mm | Aceita folga visível |
Folga por lado ou folga total: o erro de interpretação mais comum
Este é o detalhe que mais derruba projetos copiados da internet. “Folga de 0,4 mm” pode significar 0,4 mm entre a parede do pino e a parede do furo, de cada lado, ou 0,4 mm de diferença entre os diâmetros, o que dá apenas 0,2 mm por lado. Neste guia, todos os valores são por lado. Em um pino de 3,0 mm com folga de 0,4 mm por lado, o furo do anel fica com 3,8 mm.
No CAD, a forma mais segura de não errar é usar um parâmetro único, por exemplo “folga_pip = 0,4”, e aplicá-lo com deslocamento de face ou offset sobre a superfície do furo. Assim, quando o gabarito disser que a sua máquina precisa de 0,35 ou 0,45 mm, você muda um número e o projeto inteiro se ajusta.
Folga radial e folga axial
A folga radial fica em volta do eixo. A axial separa faces planas, como os nós vizinhos de uma dobradiça. A axial costuma ser esquecida, e é justamente onde o pé de elefante e a ponte caída atacam.
Geometria que se imprime sozinha
Folga correta não salva uma geometria que depende de suporte. O segredo do print-in-place é desenhar cada parte para ser autoportante, ou seja, para que nenhuma camada precise de apoio que fique preso dentro do vão.
Pino deitado: teto em cone ou em gota
Na dobradiça impressa de lado, o eixo fica paralelo à mesa. O furo que envolve o pino deve ter o topo em forma de gota, terminando em ponta de 45°, e não um círculo perfeito. O mesmo vale para a ponta do pino que entra no nó vizinho: um cone com ângulo de 45° evita qualquer ponte. Essa é a mesma lógica dos furos horizontais em gota, que mostramos no guia de furos na impressão 3D.
Como referência de tamanho, um nó de dobradiça com raio entre 3 e 4 mm e um pino de 2,5 a 3 mm de diâmetro costumam funcionar bem em PLA. Abaixo disso, o pino fica fino demais para aguentar o primeiro movimento de soltura.
Eixo em pé: o caminho mais fácil
Com o eixo na vertical, como em um rolamento de engrenagens planetárias, o vão vira um encontro de perímetro com perímetro, sem ponte. Cada camada é um círculo verdadeiro e a folga fica mais uniforme. Se puder escolher, prefira o eixo em pé.
Afaste as partes móveis da primeira camada
Há duas estratégias e elas podem ser combinadas:
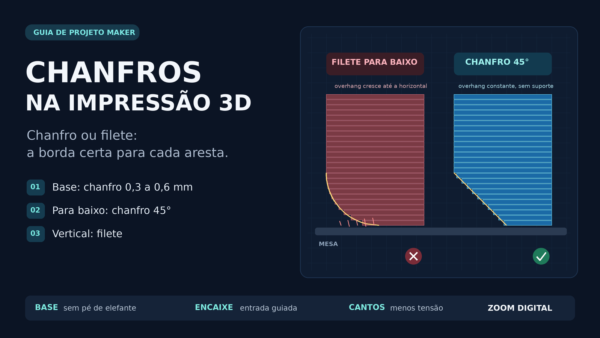
- Chanfro na base: aplique um chanfro de 0,5 a 1,0 mm a 45° nas arestas inferiores do pino, do anel e dos nós. O material esmagado da primeira camada vai para esse alívio em vez de fechar o vão.
- Elevação: deixe a parte móvel começar 0,2 a 0,4 mm acima da mesa, apoiada só na parte fixa, ou garanta que apenas uma das partes toque a mesa naquela região.
Resolução das curvas na exportação
Em Fusion, Onshape, FreeCAD ou SolidWorks, aumente a qualidade de exportação do STL ou do 3MF. Um círculo de 3,8 mm com poucos segmentos tem pontos internos e externos desalinhados, e a folga real oscila ao longo da volta.
Configurações de slicer que fazem diferença
O projeto pode estar perfeito e o slicer ainda estragar tudo. Estes são os ajustes que valem conferir em PrusaSlicer, OrcaSlicer, Bambu Studio ou Cura antes de fatiar um mecanismo.
- Compensação de pé de elefante: reduz o contorno da primeira camada. Comece entre 0,1 e 0,2 mm. No Cura, use expansão horizontal da camada inicial negativa.
- Bloqueador de suporte: use suporte “somente na mesa” ou um bloqueador sobre a junta. Nunca deixe o slicer decidir sozinho perto do vão.
- Perímetros no pino: três a quatro perímetros deixam o eixo quase maciço e evitam quebra na primeira torção.
- Fluxo calibrado: sobre-extrusão pequena já fecha uma folga de 0,3 mm. Veja o guia de calibração de fluxo na impressão 3D.
- Retração e filamento seco: fios atravessando o vão viram pontes minúsculas.
- Costura Z longe da junta: o início de cada perímetro deixa volume extra. Direcione a costura para o lado oposto ao vão.
Cuidado ao importar: não separe as partes
O mecanismo costuma vir como um único STL com corpos separados por folga, ou como 3MF com as partes na posição certa. Se você usar “dividir em objetos” e depois “organizar”, o slicer espalha as peças pela mesa e desmonta o conjunto. Para ajustes diferentes por região, use “dividir em partes”, que mantém a posição.
Como cada material se comporta
- PLA: o mais fácil, rígido e com poucos fios. Ideal para aprender e para brindes, mas o pino quebra se for forçado.
- PETG: mecanismo mais resistente, porém com mais fios no vão. Some de 0,05 a 0,1 mm na folga e seque a bobina.
- ABS e ASA: a contração maior muda a folga ao longo da peça. Use câmara fechada e mais margem.
- TPU: o atrito TPU contra TPU é alto. Folga maior e nada de pinos deitados longos.
Gabarito de folgas: o teste que economiza filamento
Em vez de reimprimir a peça final, imprima uma placa com pinos iguais e folgas diferentes. Há modelos prontos no Printables (“clearance test”), mas o seu próprio usa a mesma geometria do projeto.
- Desenhe sete pinos de 3 mm dentro de anéis, com folga por lado de 0,25, 0,30, 0,35, 0,40, 0,45, 0,50 e 0,60 mm.
- Grave o valor em relevo ao lado de cada um, para não depender de memória.
- Use a mesma orientação da peça real: se a dobradiça vai deitada, o teste também vai.
- Imprima com o mesmo filamento, bico, perfil e temperatura da produção.
- Espere esfriar completamente antes de testar. Plástico morno engana.
- Anote a menor folga que gira com um empurrão firme e a menor que gira livre. Esses dois números viram o seu padrão.
- Guarde o resultado junto ao perfil do filamento. Mudou de bobina, de marca ou de bico, repita.
O teste gasta poucos gramas. Quem vende peças articuladas costuma repeti-lo a cada lote novo de filamento.
Como soltar o mecanismo na primeira vez sem quebrar
Quase todo print-in-place sai da mesa um pouco preso. Isso é normal: há pequenos fios e pontos de contato que precisam ser rompidos. O jeito de fazer isso define se a peça vai durar ou rachar no primeiro minuto.
- Espere esfriar totalmente e retire da mesa sem torcer pela parte móvel.
- Distribua a força por toda a junta, não só em uma ponta, com movimentos curtos de vai e volta.
- Se exigir força real, pare. Ar quente de secador amolece os fios; mais força em PLA frio costuma partir o pino.
- Se continuar travado, aumente a folga em 0,05 mm e reimprima.
Exemplos práticos e onde o print-in-place dá dinheiro
Caixa com tampa articulada
Um estojo para pontas de chave, brocas ou cartões de memória com dobradiça impressa junto da caixa. Use três ou cinco nós, folga de 0,4 mm, eixo deitado com furo em gota e chanfro na base. Para fechamento, combine com um ímã ou um ressalto de pressão, como mostramos no guia de ímãs na impressão 3D.
Bichinhos articulados e chaveiros
Dragões, polvos e lagartos articulados são print-in-place puro e fazem sucesso em feiras justamente porque o cliente não imagina que saíram montados da impressora. Antes de vender modelos de terceiros, confira a licença: muitos proíbem uso comercial ou exigem assinatura do criador.
Rolamento de engrenagens planetárias
Sol, planetas e coroa impressos de uma vez, com dentes em espinha de peixe que mantêm tudo preso sem tampa. Eixo em pé, folga generosa entre dentes e primeira camada controlada. Ótimo teste de calibração e peça de vitrine.
Correntes e porta-cabos
Elos encadeados e esteiras porta-cabos exigem atenção à folga axial, porque cada elo encosta no vizinho em faces planas. Em modelos longos, imprimir em duas ou três partes encaixáveis reduz o risco de perder uma impressão de muitas horas.
Erros comuns no print-in-place
- Copiar um STL que funcionou em outra impressora e não testar a folga na sua.
- Confundir folga por lado com diferença de diâmetro e ficar com metade da folga planejada.
- Usar perfil de velocidade máxima, com camadas mal fundidas e pinos frágeis.
- Forçar a soltura com o plástico ainda morno ou concentrando força em uma ponta.
- Separar o modelo em objetos no slicer e reorganizar a mesa, desmontando o conjunto.
Perguntas frequentes sobre print-in-place na impressão 3D
Qual a folga ideal para print-in-place com bico de 0,4 mm?
Um ponto de partida seguro é 0,4 mm por lado. Impressoras muito bem calibradas costumam chegar a 0,3 mm em PLA. O valor certo é o que o seu gabarito de folgas mostrar, ajustado em passos de 0,05 mm.
Por que só a base da minha dobradiça ficou colada?
É o pé de elefante. A primeira camada esmagada fechou o vão na base. Adicione chanfro nas arestas inferiores das partes móveis, eleve a junta alguns décimos ou ative a compensação de pé de elefante no slicer.
Posso imprimir print-in-place em PETG?
Pode, e o mecanismo fica menos quebradiço que em PLA. Aumente a folga em 0,05 a 0,1 mm, seque o filamento e capriche na retração para evitar fios dentro do vão.
Print-in-place serve para peça que vai sofrer carga?
Para cargas leves, sim. Para tampas pesadas, uso intenso ou esforço contínuo, um pino metálico em partes separadas costuma durar muito mais, porque o pino plástico desgasta e a folga só aumenta com o uso.
O mecanismo saiu frouxo demais. O que fazer?
Reduza a folga em 0,05 mm por vez. Se o movimento estiver bom mas com batida, uma gota de lubrificante seco à base de PTFE ou grafite melhora a sensação sem atacar o plástico. Evite óleos que possam reagir com o material.
Conclusão: mecanismos que saem prontos começam no teste
O print-in-place na impressão 3D deixa de ser loteria quando você trata a folga como um dado da sua máquina, e não como um número copiado. Defina a folga por lado, desenhe partes autoportantes, proteja a primeira camada, bloqueie suporte na junta e confirme tudo em um gabarito rápido. Com essa rotina, dobradiças, rolamentos e brinquedos articulados passam a sair da mesa girando no primeiro empurrão.
Comece com um teste de sete pinos no seu filamento favorito. Ele vai entregar o número que orienta todos os seus próximos mecanismos.