
Rolamentos na impressão 3D transformam uma peça plástica em um mecanismo de verdade: uma roda que gira sem atrito, um suporte de bobina que não trava, uma manivela que dura anos. O problema é que o rolamento é uma peça de aço feita com tolerância de milésimos de milímetro, e o alojamento impresso varia décimos. Quem modela um furo de 22,0 mm para um rolamento 608 descobre isso na primeira tentativa: ou ele não entra, ou entra e fica dançando.
Este guia mostra como projetar o alojamento e o eixo, testar o ajuste gastando pouco filamento, reter o rolamento e evitar os erros que mais estragam montagens. Os valores são pontos de partida para calibrar na sua impressora, não números mágicos.
Por que usar rolamentos em peças impressas
Plástico girando sobre plástico funciona em mecanismos leves e lentos, como dobradiças e tampas. Com rotação contínua, carga ou necessidade de folga mínima, o atrito vira calor, o calor amolece o material e o furo ovaliza. No rolamento de esferas, o movimento acontece entre esferas e pistas de aço temperado. A peça impressa só precisa segurar o rolamento parado e alinhado.
Essa divisão de tarefas é a ideia central do projeto: o plástico faz a estrutura, o aço faz o giro. É o que está por trás de suportes de bobina de filamento com dois 608, rodas de carrinhos e gabaritos, polias para correia GT2, mesas giratórias para foto de produto ou escaneamento 3D e mecanismos com engrenagens impressas em 3D.
Os rolamentos mais usados e suas medidas
Rolamentos de esferas de uma carreira seguem medidas padronizadas. No 608, o famoso rolamento de skate, o furo é de 8 mm, o diâmetro externo é de 22 mm e a largura é de 7 mm, como mostra a ficha técnica do 608 na SKF.
| Rolamento | Furo x externo x largura | Uso típico em projetos maker |
|---|---|---|
| 623 | 3 x 10 x 4 mm | Polias pequenas, roletes com parafuso M3 |
| 625 | 5 x 16 x 5 mm | Esticadores e mecanismos compactos |
| 688 | 8 x 16 x 5 mm | Eixo de 8 mm quando falta espaço para o 608 |
| 608 | 8 x 22 x 7 mm | Suporte de bobina, rodas, mesas giratórias |
| 6001 | 12 x 28 x 8 mm | Eixos mais grossos e cargas maiores |
Confira a medida real com paquímetro antes de modelar. Há variações entre fabricantes, versões com flange e versões em polegada que parecem iguais na foto. O sufixo 2RS indica vedação de borracha, melhor contra pó de lixa e poeira; ZZ indica blindagem metálica, normalmente com um pouco menos de atrito.
Como projetar o alojamento do rolamento
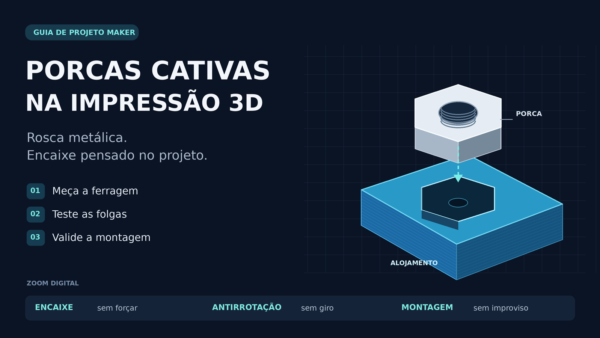
O alojamento é o furo que segura o anel externo. Ele precisa ter o diâmetro certo, ser redondo, ter paredes firmes e manter o rolamento perpendicular ao eixo.
Orientação: eixo do rolamento na vertical
Posicione a peça de modo que o eixo do rolamento fique no eixo Z. Assim cada camada desenha um círculo completo no plano XY, onde a impressora tem mais precisão. Se o furo ficar na horizontal, o topo vira overhang, a seção sai achatada ou em gota e o rolamento assenta torto. Se o desenho exige outra orientação, vale dividir a peça para impressão 3D e imprimir o alojamento separado.
Furos internos saem menores: compense no modelo
Na extrusão, furos internos costumam sair menores do que o modelado. A linha de material avança um pouco para dentro do contorno, o círculo vira polígono e o plástico contrai ao esfriar. Diferenças de 0,1 a 0,4 mm em um furo de 22 mm são comuns, como explicamos no guia de furos na impressão 3D.
Como ponto de partida, modele o alojamento entre 0,1 e 0,3 mm acima do diâmetro externo nominal. Para um 608, algo entre 22,1 e 22,3 mm. Exporte o modelo com resolução alta: um STL grosseiro transforma o círculo em polígono de poucos lados, com lados planos que apertam e vértices que ficam folgados. Se o firmware aceitar comandos de arco, a opção de arc fitting do OrcaSlicer ou do PrusaSlicer ajuda a gerar trajetórias mais redondas.
Paredes ao redor: espessura e perímetros
O anel externo empurra a parede do alojamento para fora. Com só 2 perímetros e preenchimento esparso, a parede cede de forma desigual e o rolamento inclina. Use pelo menos 3 a 4 perímetros e deixe 3 mm ou mais de material ao redor em peças pequenas; em peças sob carga, 4 a 5 mm de parede sólida é mais seguro. Para não aumentar perímetros na peça inteira, aplique um dos modificadores de malha no slicer só na região do alojamento.
Chanfro de entrada e fundo limpo
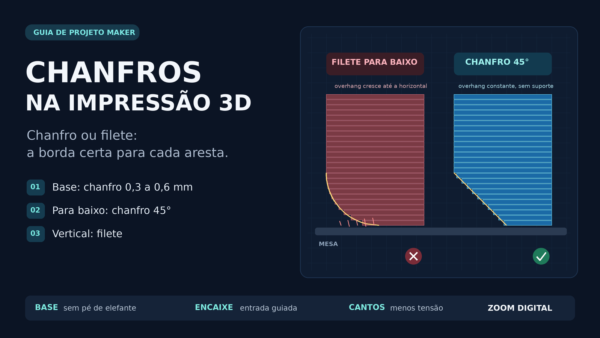
Um chanfro de cerca de 0,5 mm na boca do alojamento guia o rolamento para entrar reto. Se o alojamento abre para a face que encosta na mesa, o chanfro é quase obrigatório, porque o pé de elefante também acontece por dentro e estreita a base do furo. O artigo sobre chanfros na impressão 3D traz as medidas de partida.
No fundo, o rolamento precisa assentar plano. A quina entre parede e fundo nunca sai perfeitamente viva, e o anel tem cantos arredondados. Deixe o alojamento uns 0,1 a 0,2 mm mais profundo que a largura do rolamento ou crie um pequeno alívio nessa quina.
O teste que economiza filamento: anel de calibração
Em vez de imprimir a peça inteira três vezes, imprima uma barra fina com cinco alojamentos lado a lado: 22,0, 22,1, 22,2, 22,3 e 22,4 mm para um 608. Altura de 5 a 7 mm basta, com os mesmos perímetros, material e perfil da peça final.
- Modele os furos com o mesmo chanfro da peça final.
- Grave o diâmetro ao lado de cada furo em baixo relevo.
- Imprima com o mesmo filamento, bico, altura de camada e velocidade.
- Espere esfriar por completo, porque o plástico ainda está contraindo.
- Teste o rolamento em cada furo e classifique o ajuste.
- Anote o resultado no perfil do filamento e repita ao trocar de cor ou lote, já que pigmentos alteram fluxo e contração.
Use três níveis. Folgado: o rolamento cai ou gira dentro do furo. Deslizante justo: entra com pressão dos dedos e não gira sozinho. Prensado: precisa de morsa e fica firme. É a mesma lógica do guia de tolerância na impressão 3D: medir o comportamento real da sua máquina em vez de confiar em um número genérico.
Prensado, deslizante ou com nervuras de esmagamento
Alojamentos de metal recebem rolamentos com interferência calculada e deformam de forma previsível. O plástico impresso também deforma, mas varia de impressão para impressão e continua cedendo sob tensão constante, efeito chamado de fluência.
Ajuste prensado
Um alojamento levemente menor que o rolamento segura muito bem no primeiro dia e funciona bem em PETG, ABS, ASA e nylon. No PLA, o risco é trincar a parede na montagem ou perder o aperto com o tempo, especialmente com calor. O PLA começa a amolecer por volta de 55 a 60 °C, temperatura que um carro fechado ao sol ou um motor próximo podem atingir.
Ajuste deslizante com retenção mecânica
Em peças sob carga ou que precisam de manutenção, um ajuste deslizante justo mais uma retenção mecânica é mais confiável. O rolamento entra com os dedos, fica centrado e quem impede que ele saia é um ressalto, uma tampa ou uma arruela parafusada. Trocar o rolamento vira tarefa de um minuto.
Nervuras de esmagamento
Técnica emprestada da injeção plástica: o alojamento é um pouco maior e tem de 3 a 6 nervuras finas no lado interno, distribuídas igualmente. Ao prensar, só as nervuras se deformam, então a força de montagem cai e a variação da impressora afeta menos o ajuste. A ideia foi popularizada no meio maker por Dan Royer e comentada em uma matéria do Hackaday sobre crush ribs.
Ponto de partida para um 608: alojamento de 22,4 mm com quatro nervuras de cerca de 0,8 mm de largura, cuja crista fica em 21,8 a 21,9 mm. Varie a altura das nervuras no anel de teste e mantenha a largura acima de duas linhas de extrusão para que elas apareçam no fatiamento.
| Estratégia | Vantagem | Cuidado | Melhor para |
|---|---|---|---|
| Prensado em furo liso | Firme, sem peças extras | Sensível à calibração, risco de trinca e fluência | PETG, ABS, ASA, peças leves |
| Deslizante com retenção | Desmontável e estável no longo prazo | Exige tampa, ressalto ou parafuso | Peças sob carga e manutenção |
| Nervuras de esmagamento | Tolera variação e centraliza bem | Nervuras precisam sair inteiras | Produção em série, vários materiais |
Costura Z: o detalhe que entorta o rolamento
Toda camada começa e termina em algum ponto, e ali fica um pequeno acúmulo de material. Dentro do alojamento, essa linha vertical vira um calombo que empurra o rolamento para um lado. Em rolamentos pequenos, de anel externo fino, isso pode deixar o giro áspero.
Duas saídas práticas: alinhar a costura em um ponto conhecido e criar ali um rebaixo vertical de 0,25 a 0,5 mm para o acúmulo cair dentro dele, ou usar a pintura de costura do fatiador para levar o início da camada para fora da área de contato. Evite costura aleatória nesse caso, porque ela espalha pontos altos por toda a superfície. O guia de costura Z na impressão 3D mostra como posicioná-la.
O eixo: onde muita montagem dá errado
O furo do rolamento é tão preciso quanto o diâmetro externo. Um eixo impresso de 8 mm dificilmente terá redondeza e rigidez para girar bem, então na maioria dos projetos o eixo deve ser metálico.
- Barra retificada de 8 mm: a melhor opção para eixos de precisão.
- Parafuso com corpo liso: um M8 com trecho sem rosca na região do rolamento funciona bem.
- Parafuso todo roscado: a rosca tem diâmetro efetivo menor, gera folga e marca o furo do anel interno. Se for inevitável, use uma luva entre rosca e rolamento.
- Eixo impresso: aceitável em brinquedos e mecanismos leves. Imprima de pé para manter a seção redonda e teste o ajuste.
Apoie o anel certo
Espaçadores e arruelas no eixo devem tocar só o anel interno. Se encostarem na vedação ou no anel externo, criam atrito e travam o giro. Na ficha do SKF 608 2RSH, o diâmetro de encosto recomendado no eixo fica entre 10 e 10,5 mm. Do lado do alojamento vale o inverso: o ressalto que segura o anel externo não pode avançar até o anel interno. Para um 608, uma abertura central de 18 a 19 mm no ressalto atende bem.
Como reter e montar sem estragar o rolamento
Formas de prender
- Ressalto no fundo: um degrau no próprio alojamento impede que o rolamento atravesse.
- Tampa parafusada: cobre parte do anel externo com dois ou três parafusos M3. Combine com insertos roscados se a peça for desmontada com frequência.
- Arruela de cabeça: um parafuso com arruela larga ao lado do alojamento sobrepõe a borda do rolamento.
- Cola: uma gota de epóxi no lado externo do anel salva um alojamento folgado. Evite cianoacrilato, que escorre para dentro e trava as esferas. Adesivos anaeróbicos de fixação foram feitos para metal e podem atacar alguns plásticos; use só com indicação de compatibilidade.
Como prensar
Regra clássica de montagem: a força passa só pelo anel que está sendo encaixado. No alojamento, empurre o anel externo; no eixo, o interno. Se a força atravessa as esferas, as pistas ficam marcadas e o rolamento passa a girar áspero e barulhento.
Use uma morsa com um soquete ou tubo cuja borda toque só o anel externo. Para um 608, essa borda deve ficar na faixa de 20 a 21,5 mm de diâmetro, longe da vedação; meça com paquímetro antes. Pressione devagar e alinhado. Martelo direto no rolamento é o caminho mais rápido para a sucata.
E congelar o rolamento? O aço contrai cerca de 12 milésimos de milímetro por metro a cada grau. Um 608 que vai de 25 °C para menos 18 °C encolhe uns 0,01 mm, dez vezes menos que a variação típica de um furo impresso. Acertar o diâmetro no teste rende muito mais.
Dois rolamentos, carga e materiais
Um rolamento de esferas tolera pouco desalinhamento. Se o eixo recebe carga em balanço, como uma roda ou manivela longe do apoio, use dois rolamentos espaçados: quanto maior a distância entre eles, menor a inclinação. Em suportes de bobina, dois 608 nas laterais ficam muito mais estáveis do que um no centro.
A carga do rolamento quase nunca é o limite. O 608 tem capacidade de carga estática de 1,37 kN segundo a SKF, muito acima do que uma parede de PLA aguenta sem deformar. Quem limita a montagem é a peça impressa, então dimensione paredes, nervuras e orientação de camadas pensando nela.
- PLA: preciso e fácil, ótimo para protótipos e peças de ambiente interno, sem calor e sem carga constante alta.
- PETG: mais tenaz, tolera melhor o prensado e amolece só perto de 80 °C. Boa escolha geral.
- ABS e ASA: resistem ao calor, mas o empenamento pode ovalizar o alojamento.
- Nylon: tenaz e resistente ao desgaste, porém absorve umidade e muda de dimensão. Seque e teste o ajuste com o material estabilizado.
O comparativo de melhor filamento para peças mecânicas na impressão 3D aprofunda essa escolha.
Erros comuns com rolamentos na impressão 3D
- Modelar o furo com a medida exata do rolamento: quase sempre sai apertado demais.
- Imprimir o alojamento de lado: furo oval e rolamento torto.
- Parede fina com preenchimento esparso: o alojamento cede e o eixo trabalha inclinado.
- Prensar pelo anel errado: pistas marcadas desde o primeiro uso.
- Confiar no prensado em PLA sob calor: o rolamento solta meses depois.
- Testar logo após imprimir: o ajuste muda depois que o plástico esfria.
Se o diâmetro sai fora do esperado em várias peças, o problema pode estar antes do projeto. O guia de erro dimensional na impressão 3D ajuda a separar fluxo, temperatura, mecânica e slicer.
Perguntas frequentes sobre rolamentos na impressão 3D
Qual diâmetro modelar para um rolamento 608?
Comece entre 22,1 e 22,3 mm e confirme com o anel de teste. O valor final depende de material, bico, fluxo e costura.
Posso imprimir o próprio rolamento?
Rolamentos impressos de uma vez, com esferas ou roletes dentro, funcionam em brinquedos e mecanismos lentos. Para carga, precisão ou giro contínuo, o metálico é muito superior e custa pouco.
Preciso lubrificar depois de montar?
Rolamentos 2RS e ZZ já vêm lubrificados de fábrica. Óleo aplicado por fora atrai poeira e pode atacar alguns plásticos.
O rolamento ficou folgado. Dá para salvar a peça?
Dá. Uma gota de epóxi no anel externo ou uma tampa de retenção resolvem a maioria dos casos. Na próxima impressão, reduza o alojamento em 0,05 a 0,1 mm.
E se ficou apertado demais?
Não force com martelo. Alargue com lixa fina enrolada em um tubo, de forma uniforme, e corrija o modelo antes de reimprimir, porque alojamento lixado à mão raramente fica redondo.
Conclusão: o aço gira, o plástico segura
Rolamentos na impressão 3D elevam muito a qualidade de mecanismos maker quando cada parte cumpre sua função. O rolamento cuida do giro; a peça impressa precisa de um alojamento redondo, com diâmetro calibrado, paredes firmes, chanfro de entrada e retenção clara. O eixo deve ser metálico na maioria dos casos, e a prensagem precisa respeitar o anel certo.
O passo mais rentável é o mais simples: imprimir um anel de calibração com cinco diâmetros e anotar o resultado no perfil do filamento. Com esse número em mãos, o próximo suporte de bobina, roda ou mesa giratória sai certo na primeira impressão, sem lixar, sem cola e sem rolamento torto.