
Usar parafuso autoatarraxante na impressão 3D é a forma mais rápida de fechar uma caixa de eletrônica, fixar uma tampa ou prender um suporte na parede sem comprar inserto, sem ferro de solda e sem porca escondida. Você modela um furo um pouco menor que o parafuso, aperta e o próprio parafuso forma a rosca no plástico. Quando dá certo, parece mágica. Quando dá errado, a torre racha ao meio, o parafuso gira em falso na segunda montagem ou a tampa fica torta.
A diferença quase nunca é sorte. Ela está em quatro decisões: o tipo de parafuso, o furo piloto, a torre que recebe o parafuso (o boss) e a forma de apertar. Este guia adapta as recomendações de fabricantes de parafusos para plástico à impressão FDM e termina com um teste simples para calibrar na sua máquina.
Quando o parafuso autoatarraxante é a escolha certa
Parafusar direto no plástico não é gambiarra. É assim que boa parte dos eletrodomésticos e controles remotos é montada, com parafusos desenhados para termoplástico. Na impressão 3D a lógica é a mesma, mas camadas, perímetros e preenchimento mudam alguns números.
Ele brilha em montagens abertas poucas vezes, protótipos, gabaritos e peças pequenas onde não cabe inserto. Perde para outras soluções quando a peça é aberta com frequência ou a carga é alta e contínua.
| Solução | Ponto forte | Limitação | Uso típico |
|---|---|---|---|
| Parafuso autoatarraxante | Zero peça extra, montagem rápida | Rosca plástica desgasta a cada remontagem | Tampas, suportes, protótipos, gabaritos |
| Inserto roscado a quente | Rosca metálica, aguenta muitas aberturas | Exige ferro de solda e furo bem calibrado | Gabinetes de manutenção, produtos vendidos |
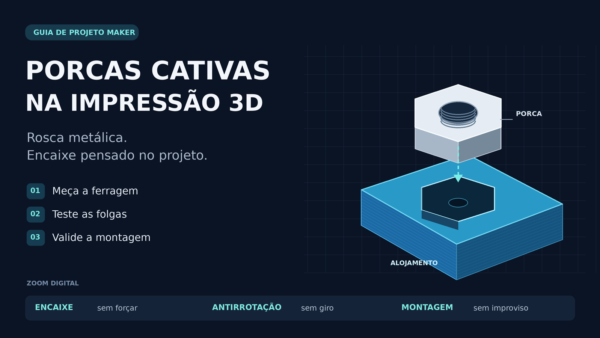
| Porca cativa | Maior resistência ao arrancamento | Ocupa espaço e pede pausa ou encaixe lateral | Juntas estruturais, cargas altas |
| Rosca impressa | Tudo em plástico, sem metal | Fica ruim em roscas finas como M3 e M4 | Tampas de pote, roscas grossas acima de M8 |
Se o seu caso está nas linhas de baixo, vale ler os guias de insertos roscados na impressão 3D e de porcas cativas na impressão 3D. Se a ideia é fechar uma caixa que você vai abrir duas ou três vezes na vida, siga aqui.
Formar rosca ou cortar rosca: o tipo de parafuso muda tudo
O parafuso formador empurra o plástico para os lados e molda o filete sem cavaco. O cortador tem um rasgo na ponta e remove material, como um macho de roscar. Em PLA, PETG, ABS, ASA e nylon, o normal é usar formadores, porque esses materiais escoam e acomodam o filete.
Formar rosca gera pressão radial, que tenta abrir a torre de dentro para fora. Quanto mais aberto o ângulo do filete, maior essa força.
Parafuso para chapa metálica
É o mais fácil de achar em loja de ferragens, com ponta fina e filete de 60°, feito para chapa de metal. No plástico funciona, mas empurra mais material para fora. O manual de fixadores para plástico da Stanley Engineered Fastening mostra que, para o mesmo volume deslocado, um filete de 30° gera cerca de metade da força radial de um filete de 60°. Em peça impressa, essa diferença aparece como trinca.
Parafuso próprio para plástico
Linhas como EJOT PT, EJOT Delta PT e Plastite têm filetes entre 30° e 48°, passo mais largo e núcleo mais fino. O resultado é mais plástico preso entre os filetes, mais resistência ao arrancamento e menos risco de rachar a torre. No Brasil, eles aparecem como “parafuso para plástico”, “parafuso PT” ou “parafuso para termoplástico”.
Parafuso de madeira e parafuso de máquina
Parafuso de madeira com passo largo é o improviso mais comum e costuma funcionar razoavelmente em PETG e ABS. O M3 de máquina forma rosca em furo de cerca de 2,5 mm, mas o passo fino e o filete de 60° prendem pouco plástico. Serve para fixação leve.
Furo piloto: o número que decide se racha ou espana
O furo piloto define quanto do filete fica enterrado no plástico, o chamado engajamento de rosca. Furo do tamanho do diâmetro externo dá 0%; furo do tamanho do núcleo dá 100%. O manual da Stanley recomenda começar entre 75% e 80% em materiais moderadamente rígidos e alerta que passar de 100% não melhora a fixação, só aumenta o torque e a pressão sobre a torre.
Na prática, isso vira uma regra simples: furo piloto de cerca de 0,8 vez o diâmetro nominal. É o ponto de partida indicado pela EJOT para o Delta PT, com a observação de que plásticos técnicos ou mais rígidos pedem furo maior, até cerca de 0,88 vez o diâmetro.
Fator por material
A tabela de projeto para parafusos PT do mesmo manual traz fatores por material para peças injetadas. PLA e PETG não aparecem na lista, então as duas últimas linhas são pontos de partida práticos, não dados de fabricante.
| Material | Furo piloto | Diâmetro da torre | Rosca engajada |
|---|---|---|---|
| ABS | 0,80 x d | 2,00 x d | 2,00 x d |
| ASA | 0,78 x d | 2,00 x d | 2,00 x d |
| Nylon PA6 | 0,75 x d | 1,85 x d | 1,70 x d |
| Policarbonato | 0,85 x d | 2,50 x d | 2,20 x d |
| Polipropileno | 0,70 x d | 2,00 x d | 2,00 x d |
| PETG | 0,80 x d | 2,5 x d | 2 a 2,5 x d |
| PLA | 0,80 a 0,85 x d | 2,5 a 3 x d | 2 a 2,5 x d |
O PLA pede furo um pouco mais folgado e torre mais robusta porque é rígido e quebradiço: excesso de engajamento vira trinca em vez de rosca. O PETG é mais tolerante.
Valores prontos para os tamanhos mais comuns
Com furo de 0,8 vez o diâmetro, torre de 2,5 vezes e engajamento de 2 diâmetros:
- Parafuso de 2,2 mm: furo de 1,8 mm, torre de 5,5 mm, rosca engajada de 4,5 mm.
- Parafuso de 2,5 mm: furo de 2,0 mm, torre de 6,5 mm, rosca engajada de 5 mm.
- Parafuso de 3 mm: furo de 2,4 mm, torre de 7,5 mm, rosca engajada de 6 mm.
- Parafuso de 4 mm: furo de 3,2 mm, torre de 10 mm, rosca engajada de 8 mm.
O furo impresso não sai do tamanho modelado
Furos verticais em FDM costumam sair de 0,1 a 0,3 mm menores que o desenho. Por isso, o 2,4 mm do cálculo é o diâmetro que você quer medir na peça, não necessariamente o que vai no CAD. Descubra a diferença da sua impressora com um teste, como explicado no guia de furos na impressão 3D, ou use a compensação de furos do slicer. No OrcaSlicer e no Bambu Studio essa opção aparece como compensação X-Y de furos.
Boss: a torre que segura o parafuso
O boss é o cilindro de plástico ao redor do furo. Ele aguenta a pressão radial na montagem e a força de arrancamento no uso. Em peças injetadas, os fabricantes indicam diâmetro externo de 1,8 a 2,5 vezes o diâmetro do parafuso. Na impressão 3D, a adesão entre camadas é o elo fraco, então faz sentido trabalhar na faixa de cima, especialmente em PLA.
Altura e profundidade do furo
Conte a rosca engajada sem a ponta do parafuso. A ponta cônica, que os fabricantes chamam de filete de entrada, tem comprimento em torno de meio diâmetro e quase não contribui para a fixação. Para um parafuso de 3 mm com 6 mm de engajamento, o furo precisa de pelo menos 7,5 mm de profundidade útil, mais 1 mm de folga no fundo para tolerância de comprimento do parafuso e restos de plástico.
Para as linhas Plastite, a Stanley recomenda que a altura da torre não passe de duas vezes o seu diâmetro externo. Se precisar de altura, ligue a torre à parede da peça.
Rebaixo de entrada
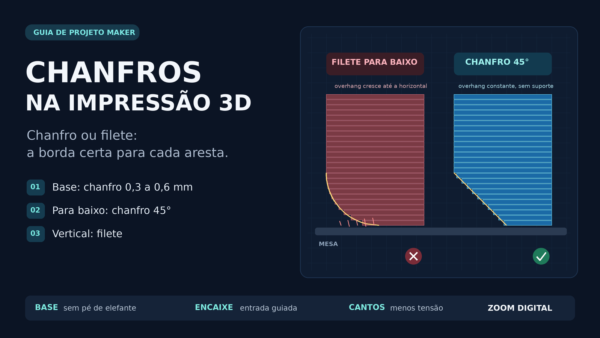
Os guias da EJOT e da Stanley indicam um rebaixo cilíndrico na boca do furo, com diâmetro igual ou ligeiramente maior que o parafuso, em torno de 1,0 a 1,05 vez o diâmetro, e profundidade de 0,3 a 0,5 vez o diâmetro. Para um parafuso de 3 mm, isso dá cerca de 3,1 mm de largura por 1 a 1,5 mm de profundidade. Ele evita que o topo da torre estufe ou trinque quando o filete começa a entrar. Um chanfro na impressão 3D de 0,5 mm faz papel parecido quando não há espaço para o rebaixo.
Nervuras e raio na base
Torres soltas no meio de uma tampa sofrem com alavanca. Duas a quatro nervuras de reforço ligando a torre à parede distribuem a carga, e um raio de 0,5 a 1 mm na base reduz a concentração de tensão onde ela costuma quebrar.
Configurações de impressão que fazem a diferença
Eixo do furo na vertical
Com o furo no eixo Z, cada camada desenha um anel completo ao redor do parafuso. A pressão radial da montagem fica dentro do plano da camada, onde o filamento é contínuo e forte. Com o furo deitado, essa mesma pressão tenta separar as camadas, e a trinca aparece justamente na linha entre elas. Se o desenho não permitir furo vertical, aumente a torre e abra o furo para algo como 0,85 vez o diâmetro.
Perímetros, não preenchimento
O parafuso só forma rosca em material sólido. Se a torre tiver paredes finas e preenchimento de 15% no meio, o filete encontra ar e espana. Faça as contas: uma torre de 7,5 mm com furo de 2,4 mm tem paredes de 2,55 mm. Com largura de linha de 0,45 mm, isso pede cerca de 6 perímetros para ficar maciça. Você pode subir os perímetros da peça inteira ou usar um modificador de malha no slicer só na região das torres, o que economiza tempo e filamento.
Temperatura e ventilação
Torres pequenas imprimem rápido e podem ficar mal fundidas com ventoinha forte e temperatura no limite inferior. Em PETG, ABS e ASA, imprima alguns graus acima do mínimo. Boa adesão entre camadas vale mais do que qualquer ajuste no furo.
Como apertar sem espanar nem rachar
Na montagem, o torque sobe devagar enquanto o parafuso forma a rosca, dispara quando a cabeça encosta e, se você insistir, chega ao ponto em que a rosca plástica espana. O segredo é parar logo depois que a cabeça encosta.
- Use chave manual ou parafusadeira com embreagem baixa e pouca rotação. Segundo a Stanley, rotação alta gera calor que amolece o plástico e reduz o torque de falha.
- Entre com o parafuso alinhado ao furo. Começar torto cria uma rosca torta que nunca mais assenta direito.
- Pare quando a cabeça encostar e dê só um pequeno aperto adicional, algo como um oitavo a um quarto de volta.
- Na remontagem, gire o parafuso para trás até sentir um pequeno estalo. É o filete caindo na rosca existente. Só então aperte. Assim você reutiliza a rosca em vez de cortar uma nova por cima.
Fluência: o aperto que some com o tempo
Todo plástico sob carga se deforma lentamente, e a força de aperto cai com o tempo, pior ainda no calor. A Stanley lista soluções simples: cabeça maior ou arruela, furo de passagem mais justo, aperto inicial menor e, em casos exigentes, uma bucha metálica que carregue parte da força.
O furo da peça de cima
A peça entre a cabeça e a torre precisa de furo de passagem, sem rosca. Para parafuso de 3 mm, a ISO 273 indica 3,4 mm na série média. Se esse furo ficar apertado, o parafuso rosqueia as duas peças e sobra uma fresta entre elas.
Teste de calibração em 30 minutos
Antes de imprimir uma caixa de seis horas, gaste 30 minutos com um corpo de prova, no mesmo raciocínio dos testes de tolerância na impressão 3D.
- Modele uma placa com cinco torres iguais, todas com o diâmetro externo e a altura do projeto real.
- Varie apenas o furo piloto: 0,70, 0,75, 0,80, 0,85 e 0,90 vez o diâmetro do parafuso. Para 3 mm, isso dá 2,1, 2,25, 2,4, 2,55 e 2,7 mm.
- Imprima com o mesmo filamento, perfil e orientação da peça final, e meça os furos para anotar o desvio.
- Parafuse cada torre com o mesmo parafuso que vai usar. Observe o esforço, sinais de trinca e branqueamento no PLA.
- Em uma torre de cada tamanho, aperte até espanar. Isso mostra a margem entre o aperto certo e a falha.
- Escolha o furo que forma rosca firme sem trincar e que aguenta duas ou três remontagens. Esse é o seu número para aquele material.
Erros comuns com parafuso autoatarraxante na impressão 3D
- Furo do tamanho do núcleo ou menor: engajamento acima de 100% não segura mais. Só aumenta o torque e racha a torre.
- Torre fina para economizar material: em PLA, torre de 2 vezes o diâmetro com paredes ocas é convite para trinca vertical.
- Preenchimento ao redor do furo: o filete precisa de plástico sólido. Perímetros resolvem, infill não.
- Furo horizontal sem compensação: a pressão do parafuso abre as camadas. Se não houver alternativa, reforce e afrouxe o furo.
- Parafuso curto demais: quem conta a ponta cônica como rosca útil acaba com menos de um diâmetro de engajamento real.
Quando trocar o autoatarraxante por inserto ou porca
Mude de estratégia quando a peça precisar ser aberta mais do que algumas vezes, quando houver vibração constante, quando a carga de arrancamento for alta ou quando a peça trabalhar quente por muito tempo. Também vale trocar quando você vende o produto e não controla como o cliente vai apertar. Nesses casos, inserto a quente ou porca cativa custam centavos.
Perguntas frequentes sobre parafuso autoatarraxante na impressão 3D
Qual o furo para parafuso autoatarraxante de 3 mm em peça impressa?
Comece com 2,4 mm medidos na peça, que corresponde a 0,8 vez o diâmetro. Em PLA, se aparecer trinca, suba para 2,5 ou 2,55 mm. Lembre que o furo modelado no CAD talvez precise ser 0,1 a 0,3 mm maior para sair com 2,4 mm.
Quantas vezes posso tirar e recolocar o parafuso?
Não existe número fixo. Girar para trás até o filete encaixar antes de apertar prolonga bastante a vida da rosca. Se a peça precisa de manutenção frequente, inserto é a escolha mais segura.
Qual filamento segura melhor parafuso autoatarraxante?
Materiais mais dúcteis, como PETG, ABS, ASA e nylon, formam rosca com menos risco de trinca. O PLA segura bem quando o furo e a torre estão corretos, mas perdoa menos erro e sofre mais com fluência em calor.
Conclusão: projete a fixação junto com a peça
O parafuso autoatarraxante na impressão 3D funciona muito bem quando faz parte do projeto, e não do improviso na montagem. Use parafuso adequado para plástico, comece com furo de 0,8 vez o diâmetro, garanta dois diâmetros de rosca engajada, faça a torre maciça com furo vertical e aperte com calma. Um corpo de prova de cinco furos troca tentativa e erro por um número confiável para cada filamento.
Referências técnicas: Stanley Engineered Fastening, Engineered Threaded Fasteners for Plastics; EJOT Delta PT; 3D Systems, Fastening into printed parts. Os fatores dos fabricantes foram desenvolvidos para peças injetadas e servem como ponto de partida para teste em peças FDM.