
Suportes em árvore na impressão 3D são uma das melhores ferramentas para reduzir marcas, economizar material e imprimir geometrias difíceis sem transformar a peça em um bloco de suporte. Quando bem usados, eles sustentam braços, saliências, miniaturas, bustos, ornamentos, carcaças e detalhes orgânicos tocando menos áreas do modelo do que o suporte convencional.
O problema é que muita gente ativa o suporte em árvore como se fosse uma solução mágica. Em algumas peças, ele realmente melhora o acabamento e facilita a remoção. Em outras, deixa galhos frágeis, aumenta o tempo de impressão, derruba detalhes finos ou cria uma base instável. A diferença está em entender quando esse recurso faz sentido, quais parâmetros mexer primeiro e quais erros evitar no fatiador.
Este guia mostra como configurar suportes em árvore na impressão 3D com método prático. A ideia é ajudar quem usa Cura, OrcaSlicer, Bambu Studio, PrusaSlicer ou outros fatiadores modernos a tomar decisões melhores antes de gastar filamento, tempo e paciência.
Resumo rápido: quando usar suportes em árvore na impressão 3D
Checklist prático antes de fatiar
- Use suporte em árvore em formas orgânicas e peças com muitos detalhes externos. Miniaturas, esculturas, personagens, bustos e objetos decorativos costumam se beneficiar.
- Prefira suporte comum em superfícies técnicas grandes e planas. Bases horizontais, encaixes precisos e áreas retas podem precisar de apoio mais uniforme.
- Confira a prévia camada por camada. Não confie apenas na estimativa geral do slicer.
- Ajuste distância Z e interface com cuidado. Esses parâmetros definem o equilíbrio entre sustentação, cicatriz e facilidade de remoção.
- Evite galhos finos demais em peças altas. Eles podem vibrar, quebrar ou se soltar no meio da impressão.
- Proteja áreas críticas com suporte manual, bloqueadores ou pintura de suporte. O automático nem sempre entende a função da peça.
O que são suportes em árvore?
Suportes em árvore são estruturas ramificadas criadas pelo fatiador para apoiar partes suspensas da peça. Em vez de subir como paredes verticais ou colunas densas, eles crescem a partir da mesa ou de regiões permitidas e se dividem em galhos até tocar os pontos que precisam de sustentação.
A lógica é parecida com uma árvore de verdade. O tronco principal nasce em uma base relativamente pequena. Depois, ele se divide em ramos que alcançam diferentes pontos do modelo. Isso reduz a quantidade de contato com a peça e evita preencher áreas inteiras com suporte. O resultado pode ser uma remoção mais fácil e menos marcas na superfície.
Esse tipo de suporte é especialmente útil em geometrias irregulares. Uma miniatura com braços, cabelo, capa e acessórios, por exemplo, tem muitos pontos pequenos que precisam de apoio. O suporte convencional pode criar uma massa grande ao redor da peça. O suporte em árvore tenta chegar apenas onde é necessário.
Mas ele não é superior em tudo. Quando a região suspensa é uma superfície plana grande, como a parte inferior de uma tampa, uma base técnica ou um encaixe horizontal, a estrutura ramificada pode não oferecer sustentação uniforme. Nesses casos, o suporte normal com interface bem configurada pode entregar acabamento mais previsível.
Suporte em árvore ou suporte normal: qual escolher?
A escolha depende da geometria, do acabamento esperado e da função da peça. O suporte normal costuma formar colunas ou blocos mais regulares. Ele é previsível, fácil de visualizar e bom para áreas grandes. O suporte em árvore é mais seletivo, ocupa menos contato e tende a ser melhor em peças orgânicas.
| Situação da peça | Melhor ponto de partida | Por quê |
|---|---|---|
| Miniaturas, bustos e esculturas | Suporte em árvore | Reduz contato em detalhes visíveis e facilita a remoção ao redor de formas orgânicas. |
| Carcaças com abas e saliências pequenas | Suporte em árvore ou suporte manual | Ajuda a apoiar pontos localizados sem preencher toda a peça. |
| Grandes superfícies horizontais | Suporte normal com interface | Distribui melhor o apoio e reduz ondulações na base suspensa. |
| Peças funcionais com encaixe preciso | Depende da área crítica | O suporte deve preservar medida, resistência e acabamento da região de contato. |
| Modelos muito altos e finos | Teste com cautela | Galhos longos podem vibrar, quebrar ou perder aderência. |
Quando os suportes em árvore funcionam melhor
O melhor cenário é uma peça com muitos pontos de apoio pequenos e distribuídos. Personagens, brinquedos, estátuas, ornamentos, vasos com alças, máscaras decorativas e objetos com formas naturais entram nessa categoria. O suporte em árvore alcança os detalhes sem encostar em tudo.
Outro bom caso é quando a superfície visível ficaria muito marcada pelo suporte comum. Imagine uma escultura com queixo, nariz, orelhas e cabelo. Se o suporte tradicional envolver toda a frente do rosto, a remoção pode deixar cicatrizes em regiões importantes. Com galhos bem posicionados, o contato fica mais pontual e mais fácil de corrigir no acabamento.
Também vale considerar suporte em árvore quando o objetivo é economizar material. Como ele costuma usar menos estrutura do que o suporte convencional em geometrias orgânicas, a impressão pode gastar menos filamento e gerar menos descarte. Isso não é garantido em todas as peças, por isso a comparação no slicer é indispensável.
Um método simples é fatiar a mesma peça duas vezes: uma com suporte normal e outra com suporte em árvore. Compare tempo, quantidade de material, áreas de contato e risco de falha. Não olhe apenas para gramas de filamento. Uma economia pequena pode não compensar se a estrutura ficar instável ou se a remoção ameaçar quebrar detalhes.
Quando evitar suporte em árvore
Evite suporte em árvore como padrão automático para qualquer modelo. Em peças técnicas, principalmente com faces planas suspensas, ele pode deixar marcas irregulares ou apoio insuficiente. Se a parte de baixo da peça precisa ficar reta, com medida controlada, talvez o suporte comum com interface seja mais seguro.
Outro caso delicado é a peça muito alta com muitos galhos compridos. Quanto maior a altura, maior a chance de vibração. Um ramo fino que sobe por várias dezenas de milímetros pode oscilar quando o bico encosta, principalmente em impressoras rápidas ou com mesa móvel no eixo Y. Se o galho quebra, o ponto sustentado fica sem apoio e o defeito só aparece muitas camadas depois.
Também é preciso cuidado com materiais que grudam demais ou que são difíceis de remover. PETG, por exemplo, pode aderir de forma forte em algumas interfaces. Se a distância estiver pequena, os galhos podem arrancar pedaços da peça ou deixar cicatrizes profundas. Em materiais flexíveis, o suporte em árvore pode ficar elástico e instável. Em filamentos técnicos com alta contração, como ABS e ASA, o ambiente e a aderência da base contam muito.
Parâmetros que mais importam no fatiador
Os nomes mudam entre fatiadores, mas a lógica dos principais ajustes é parecida. Não é necessário mexer em tudo de uma vez. Comece pelos parâmetros que realmente mudam o resultado.
Ângulo de suporte
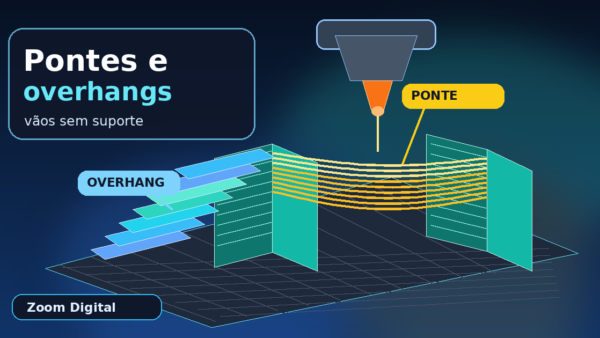
O ângulo de suporte define a partir de qual inclinação o slicer cria apoio. Um valor mais permissivo gera menos suporte, mas pode deixar overhangs ruins. Um valor mais conservador cria mais apoio, mas aumenta material, tempo e marcas.
Para PLA bem ventilado, muitas impressoras lidam bem com overhangs moderados. Mesmo assim, não existe número universal. Uma peça decorativa pode aceitar uma pequena textura na parte inferior. Uma peça vendida ao cliente, com acabamento visível, pode exigir mais suporte. O ideal é ajustar o ângulo olhando a prévia, não apenas seguindo receita pronta.
Distância Z entre suporte e peça
A distância Z é um dos ajustes mais importantes. Se ficar pequena demais, o suporte gruda e a remoção vira risco. Se ficar grande demais, a primeira camada apoiada fica caída, áspera e sem definição. Em geral, essa distância se relaciona com a altura de camada. Camadas mais altas pedem folgas maiores, mas também deixam a base suspensa mais marcada.
Quando o acabamento importa, faça um teste pequeno antes do modelo final. Um bloco com overhang ou uma miniatura simples já mostra se o suporte sai limpo. O erro comum é calibrar suporte direto em uma peça longa e descobrir, horas depois, que tudo grudou.
Densidade e espessura dos galhos
Galhos grossos são mais estáveis, mas gastam mais material e podem ser mais difíceis de remover. Galhos finos economizam e saem com facilidade, mas podem quebrar durante a impressão. Se a peça é alta, pesada ou impressa em alta velocidade, privilegie estabilidade. Uma falha de suporte no meio da impressão custa mais do que alguns gramas extras de filamento.
Observe principalmente os pontos onde vários ramos se juntam. Se o fatiador cria uma estrutura muito fina sustentando uma área grande, aumente o diâmetro, mude a orientação da peça ou adicione suporte manual naquela região.
Interface de suporte
A interface é uma camada mais densa entre o suporte e a peça. Ela melhora a sustentação e o acabamento inferior, mas pode dificultar a remoção. Em suporte em árvore, nem todo caso precisa de interface pesada. Para miniaturas, contato mais leve pode ser suficiente. Para áreas técnicas, a interface pode fazer diferença.
O equilíbrio é simples: mais interface costuma melhorar a base da peça, mas aumenta aderência. Menos interface facilita remover, mas pode deixar fios soltos e superfície inferior feia. Se o seu slicer permite configurar interface apenas em regiões específicas, use isso a favor da peça.
Orientação da peça antes de mexer no suporte
A orientação ainda é o ajuste mais barato. Antes de ativar qualquer suporte, gire o modelo e veja se os pontos problemáticos diminuem. Às vezes, inclinar uma escultura em poucos graus reduz marcas no rosto e desloca os contatos para a parte de trás. Em uma carcaça, virar a peça pode trocar uma grande área de suporte por duas pequenas abas apoiadas.
O cuidado é não sacrificar resistência. Peças funcionais dependem da direção das camadas. Um suporte de parede, uma trava ou uma peça que recebe esforço mecânico não deve ser orientada apenas para ficar bonita no slicer. Primeiro pense na carga, depois no acabamento e só então no suporte.
Para peças vendidas, pense também no pós processamento. Uma marca pequena em uma área escondida é aceitável. Uma marca na face principal pode gerar retrabalho, lixamento, primer ou descarte. Suporte em árvore ajuda justamente a escolher onde os contatos aparecem.
Como revisar a prévia do slicer
A prévia é onde muitos problemas aparecem antes de imprimir. Não basta ver a peça colorida na tela. Passe camada por camada e observe onde os galhos começam, onde tocam a peça e se existe algum ponto suspenso sem apoio real.
Procure três sinais de risco. O primeiro é galho muito fino e alto sustentando uma saliência importante. O segundo é contato em área delicada, como dedos, pontas, letras ou encaixes pequenos. O terceiro é suporte nascendo sobre uma parte frágil da própria peça, em vez de nascer na mesa. Isso pode transferir esforço para uma região que não foi feita para suportar pancadas do bico.
Se encontrar esses sinais, ajuste a orientação, bloqueie suporte em áreas sensíveis ou pinte suporte manualmente onde faz sentido. Em modelos complexos, o suporte automático é só o começo. A revisão manual costuma separar uma impressão limpa de uma impressão cheia de marcas.
Exemplo prático: miniatura decorativa
Imagine uma miniatura de personagem com braços afastados, cabelo com pontas e uma base circular. O suporte comum pode preencher a região entre braços e corpo, tocar no rosto e criar uma parede difícil de remover. O suporte em árvore tende a criar galhos partindo da base e tocando cotovelos, mãos, queixo e partes do cabelo.
Nesse cenário, vale começar com suporte em árvore tocando preferencialmente a mesa, distância Z compatível com a altura de camada e galhos um pouco mais robustos se a peça for alta. Depois, revise se os contatos aparecem em áreas visíveis. Se um galho toca o nariz ou a parte frontal do rosto, ajuste a orientação da miniatura para levar esse contato para uma região menos crítica.
Após imprimir, remova os galhos com paciência. Não torça tudo de uma vez. Use alicate de corte, pinça e movimentos pequenos. Em miniaturas, o risco não é só deixar marca. É quebrar dedos, armas, orelhas, pontas de cabelo ou acessórios finos.
Exemplo prático: peça funcional com aba suspensa
Agora pense em uma carcaça eletrônica com uma aba interna para encaixe de parafuso. A aba precisa de apoio, mas a região ao redor é plana e dimensional. O suporte em árvore pode resolver se tocar apenas a ponta da aba. Porém, se a superfície inferior precisa ficar bem reta, o suporte normal localizado com interface pode entregar resultado melhor.
A decisão depende do que é mais importante. Se a aba é escondida e só precisa existir, suporte em árvore pode ser suficiente. Se ela recebe parafuso, encaixe ou pressão, a base precisa sair mais consistente. Nesse caso, use suporte manual ou suporte normal apenas naquela área, evitando gerar suporte no restante da peça.
Erros comuns com suportes em árvore
- Ativar suporte em todo lugar sem revisar a prévia. O fatiador pode criar contato em detalhes frágeis ou áreas muito visíveis.
- Usar galhos finos demais para economizar material. Economia pequena pode virar falha grande se o suporte quebrar.
- Diminuir demais a distância Z. O acabamento melhora até certo ponto, mas a remoção pode destruir a peça.
- Ignorar a aderência da base. Se o tronco do suporte solta da mesa, toda a estrutura perde função.
- Comparar só o tempo estimado. Um suporte mais rápido pode deixar marcas piores e aumentar o pós processamento.
- Não adaptar por material. PLA, PETG, ABS, ASA e flexíveis não se comportam da mesma forma na remoção.
Boas práticas para imprimir com mais segurança
Use brim quando os troncos forem estreitos e altos. A base extra ajuda a evitar descolamento, principalmente em peças longas. Reduza aceleração ou velocidade se perceber que os galhos vibram. Em impressoras muito rápidas, suportes finos podem sofrer com impactos repetidos do bico.
Mantenha o filamento seco. Um suporte cheio de fios, bolhas e extrusão irregular fica mais frágil. Isso é ainda mais importante em PETG, nylon e materiais higroscópicos. Se os galhos saem quebradiços ou com textura estourada, não culpe apenas o fatiador.
Por fim, salve perfis testados. Tenha um perfil para peças orgânicas em PLA, outro para PETG e outro para peças técnicas. Não precisa reinventar tudo a cada impressão. O segredo é registrar o que funcionou, em qual material, com qual altura de camada e em qual tipo de modelo.
FAQ sobre suportes em árvore na impressão 3D
Suporte em árvore sempre gasta menos filamento?
Não. Em muitas peças orgânicas ele gasta menos, mas em modelos altos ou com muitos pontos suspensos pode gerar estruturas longas e complexas. Compare a estimativa de material no slicer antes de decidir.
Suporte em árvore deixa menos marca?
Ele costuma reduzir a área de contato, então pode deixar menos marcas. Porém, se a distância Z, a interface ou os pontos de contato estiverem mal configurados, ainda pode marcar bastante.
Posso usar suporte em árvore em PETG?
Sim, mas com cuidado. PETG tende a aderir mais do que PLA. Ajuste distância, interface e temperatura para evitar que o suporte grude demais na peça.
É melhor suporte em árvore tocando a mesa ou tocando a peça?
Quando possível, tocar a mesa costuma ser mais seguro porque evita apoiar suporte sobre regiões frágeis do próprio modelo. Mas há casos em que permitir suporte sobre a peça reduz material e alcança áreas específicas. A prévia do slicer deve guiar a decisão.
Suporte em árvore serve para peças funcionais?
Serve, desde que a área apoiada não dependa de uma superfície inferior perfeitamente plana ou dimensional. Para encaixes críticos, suporte normal localizado com interface pode ser mais previsível.
Conclusão: suporte bom é suporte planejado
Suportes em árvore na impressão 3D são excelentes quando usados no tipo certo de peça. Eles reduzem contato, facilitam remoção e ajudam muito em modelos orgânicos, decorativos e cheios de detalhes. Mas não substituem orientação correta, revisão da prévia e escolha consciente entre suporte em árvore, suporte normal e suporte manual.
Antes da próxima impressão, faça um teste simples: fatie a peça com suporte comum e com suporte em árvore, compare material, tempo, pontos de contato e risco de remoção. Depois ajuste distância Z, espessura dos galhos e interface com base no acabamento desejado. Esse pequeno ritual evita desperdício e transforma o suporte de um detalhe automático em uma decisão técnica de qualidade.